传统工艺类型
木工艺
跨地区汇总介绍全国各地的木工艺。
地区(可多选)
86 项
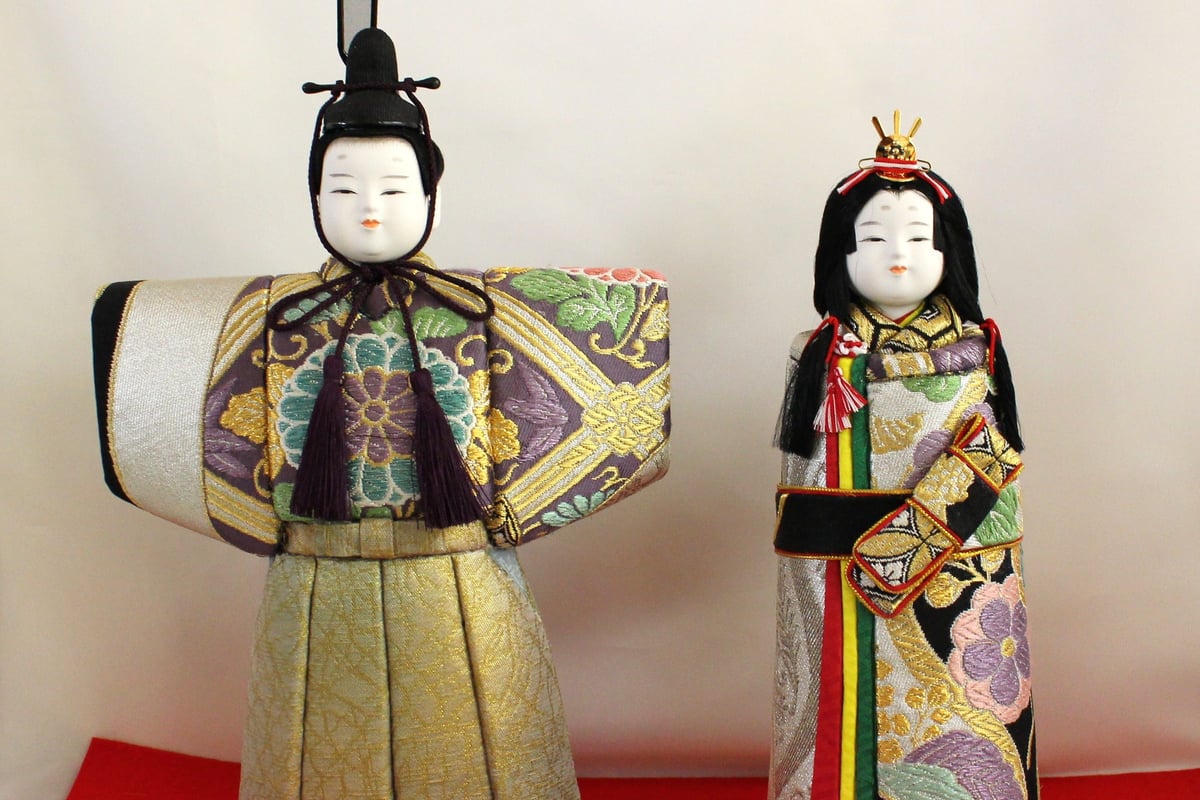
岩槻人偶
Iwatsuki Ningyo
岩槻人偶是琦玉市岩槻区制作的雏人偶、五月人偶、木纹嵌人偶、衣装人偶等的总称,于2007年(平成19年)被指定为经济产业大臣指定传统工艺品。其起源据传可追溯至宽永年间(1634〜1647年),为营造日光东照宫而从全国各地招募来的工匠们,在日光御成街道的第一个宿场町岩槻定居下来,利用当地盛产的桐木开始制作指物家具和人偶。此外还有一种说法认为,元禄10年(1697年)京都堀川的佛师惠信在岩槻逗留期间,将桐粉与正麸糊揉合制成人偶头部。此后约380年间,头部、手脚、着装、小道具等工序由专门工匠分工制作的体制传承至今,使岩槻发展为日本首屈一指的人偶产地。如今,作为「人偶之乡岩槻」,众多人偶店铺与工坊鳞次栉比,雏人偶、五月人偶的产量在全国也名列前茅。
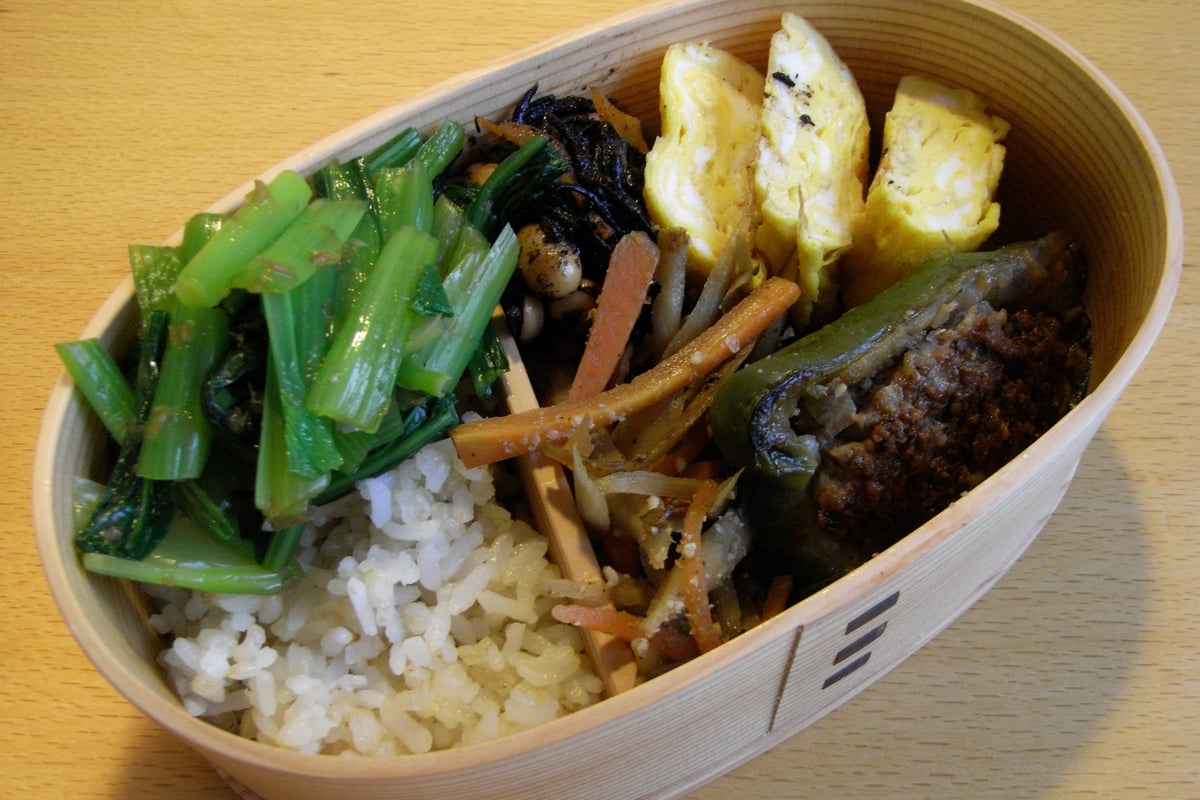
大馆曲物盒(Magewappa)
Odate Magewappa
大馆曲物盒是在秋田县大馆市制作的木工艺品,其技法为将天然秋田杉的直纹材(柾目材)刨成薄片,浸入热水软化后弯曲成圆筒形,再用山樱树皮缝合固定。大馆乡土博物馆藏有推定为平安时代的曲物遗物,可见质朴的曲物制作自古有之,但真正发展成产业是在17世纪后半期。其直接起源是大馆城主佐竹西家(佐竹家族的分支)为解决藩内财政困难与下级武士生活贫困的问题,鼓励利用丰富的秋田杉资源制作曲物作为副业。除杉木本身美丽的木纹外,其适度的调湿与透气性据说能吸收米饭中多余的水分、保持米饭美味,因此近年重新作为便当盒和饭桶受到关注。1980年(昭和55年)10月,大馆曲物盒被指定为经济产业大臣指定传统工艺品。
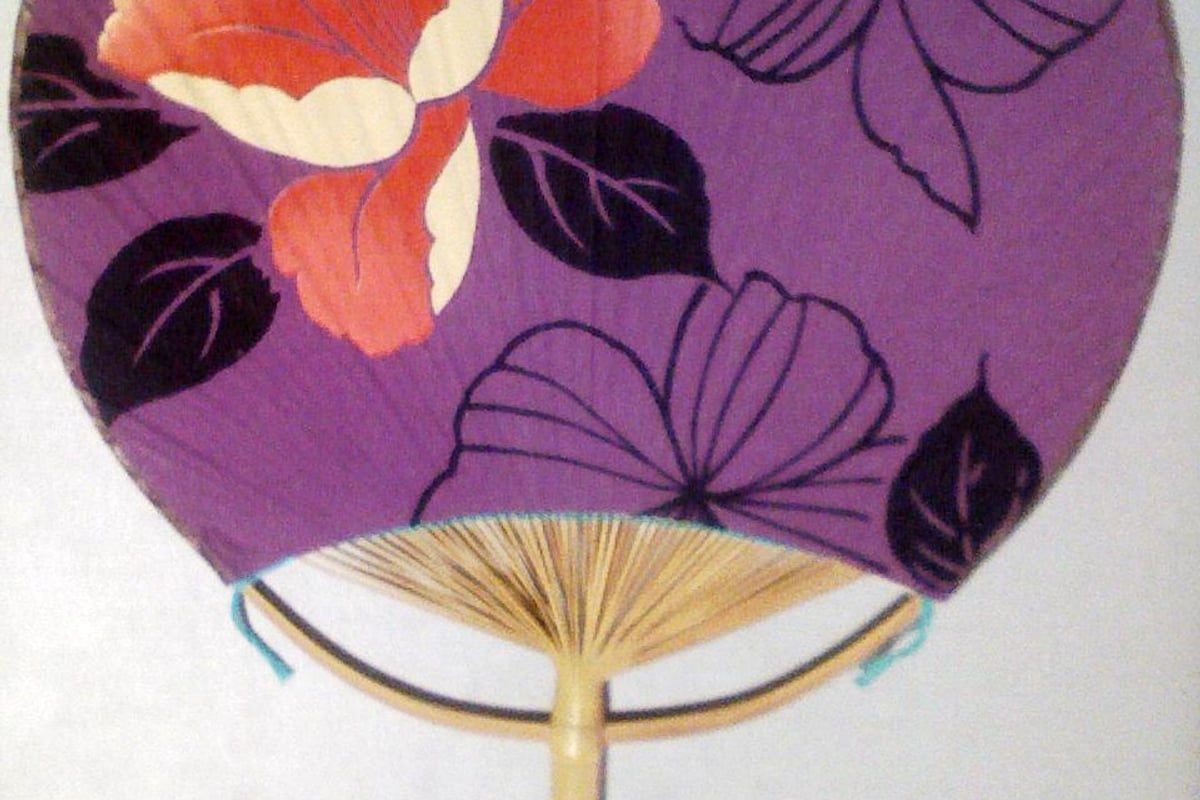
房州团扇
Boshu Uchiwa
房州团扇是在千叶县馆山市、南房总市(房州地区)制作的传统团扇,与京都的京团扇、香川的丸龟团扇并称为'日本三大团扇'。2003年(平成15年),房州团扇成为千叶县首个被指定为经济产业大臣指定传统工艺品的工艺品。在房州温暖气候中生长的女竹,竹节间距宽,质地轻盈而富有韧性,是制作团扇骨架的最佳材料。房州团扇最大的特色是'圆柄',即直接利用竹子本身的圆润作为握柄,这是其他产地团扇所没有的特点,握感舒适,扇出的风也格外柔和。从把一根竹子细细劈成40至64等份、用线编织出扇形'窗'的工序开始,全部21道工序均由工匠手工完成。从大正末期到昭和初期,房州团扇年产量一度高达700万至800万把,是当时重要的产业,但随着生活方式的变化,产量逐渐减少,如今仅有少数工匠仍在坚守这一传统技艺。
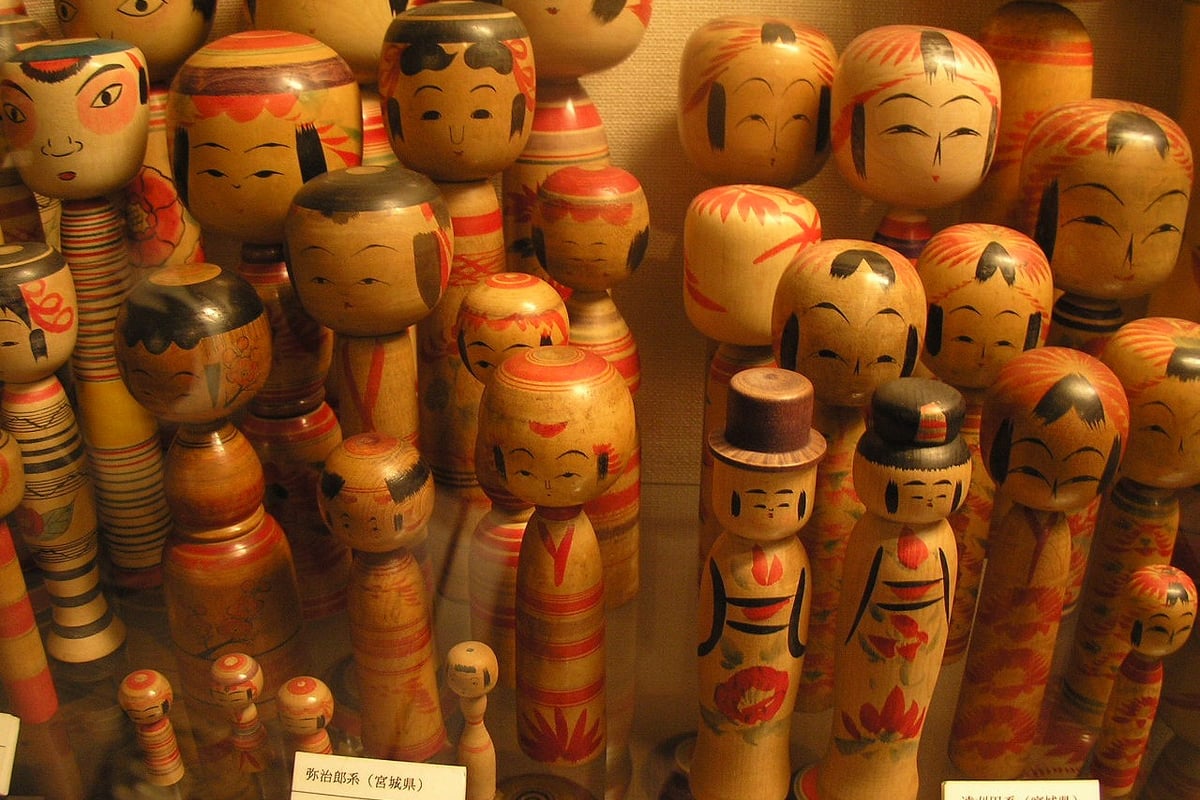
宫城传统小芥子
Miyagi Dento Kokeshi
宫城传统小芥子人偶(こけし)是江户时代末期在东北地方温泉地作为儿童土特产而诞生的木制玩偶,宫城县内孕育出的四个流派——鸣子系、远刈田系、弥治郎系、作并系——统称为宫城传统小芥子。1981年6月22日被指定为经济产业大臣指定传统工艺品。远刈田小芥子相传在文政年间(1818~1830年)已经开始制作,是小芥子发祥地的有力候补,而近年仙台市作并温泉起源说也备受关注。鸣子系头部紧紧嵌入躯干、转动时会发出声响;远刈田系头部较大并描绘红色发饰;弥治郎系以贝雷帽状的辘轳纹样为特色;作并系则描绘蟹菊纹样。各流派在造型与彩绘上截然不同,正是宫城传统小芥子的最大魅力所在。如今各温泉地的工匠仍在一支支手工车削,传承着质朴温暖的表情。
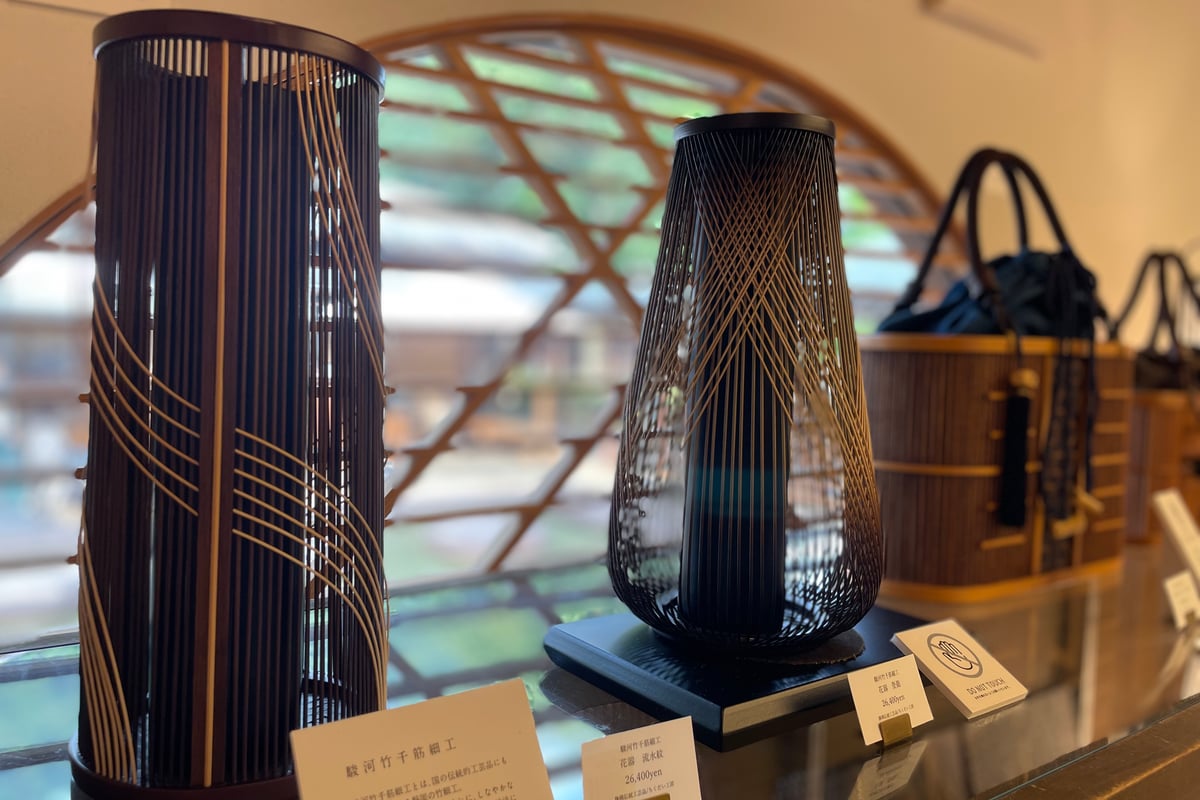
骏河竹千筋细工
Suruga Take Sensuji Zaiku (Suruga Fine Bamboo Ware)
骏河竹千筋细工(するがたけせんすじざいく)是在静冈市制作的竹工艺品。将竹子劈细并加工成圆形的'圆竹篾(丸ひご)',再一根一根插入竹圈上打好的孔中组装成形。其他产地大多编织扁平的竹篾,而这里通过'组装'圆竹篾,造就出利落的直线与优美的曲线。在静冈,弥生时代的登吕遗址中发现了竹制品的痕迹,竹编自古便扎根于人们的生活。江户时代被称为'骏河细工',深受往来东海道的大名和旅人喜爱。天保11年(1840年),冈崎藩士菅沼一我(すがぬまいちが)传授了圆竹篾技法,据说由此奠定了如今精巧风格的基础。1976年被指定为经济产业大臣指定传统工艺品。除花器、虫笼、点心器外,还制作行灯(あんどん)和风铃等。
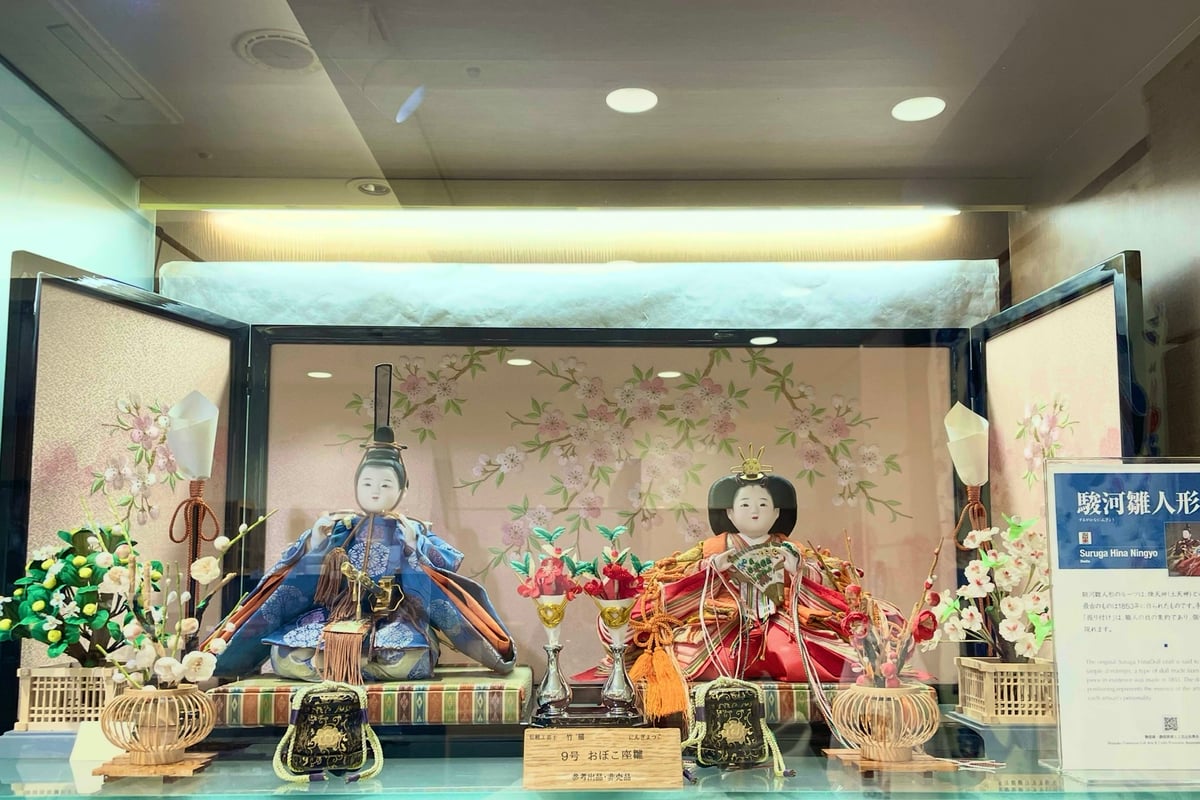
骏河雏具・骏河雏人偶
Suruga Hinagu and Suruga Hina Ningyo (Suruga Doll Furnishings and Hina Dolls)
骏河雏具(するがひなぐ)与骏河雏人偶(するがひなにんぎょう)是以静冈市为中心制作的女儿节装饰品。两者均于1994年被指定为经济产业大臣指定传统工艺品。雏具是与雏人偶一同摆放的小型陈设器物,如衣柜(箪笥)、长持箱、梳妆台、御所车等。仅传统品类就有约40种,采用与真正家具相同的工序制作。由制作木胎的指物师、挽物师,与涂师、莳绘师、金具师分工合作,完成一件作品。到昭和40年代,雏具在全国的市场份额达到约九成。雏人偶起源于静冈县中部制作的天神人偶。使用将稻草紧紧捆扎而成的粗大'稻草躯干(藁胴〈わらどう〉)',而弯曲双臂、确定姿态的'振付(振り付け)'工序最能体现工匠的手艺。在人偶躯干方面,产量一度占到全国的约七成。
月夜野桐箪笥(桐木柜)
Tsukiyono Kiri Tansu
月夜野桐箪笥是群马县利根郡水上町月夜野地区自大正6年(1917年)创业以来持续制作的桐木柜。桐木质地轻盈、纹理雅致,且具有随湿度变化而膨胀收缩的特性,能使柜内保持稳定湿度;其树液所含成分还能有效防虫,因此自古以来便是保护珍贵和服与器物免受潮气和虫害侵扰的收纳家具。月夜野地区盛产优质桐材,从选材、板材干燥到榫卯组装、五金安装的全部工序均由当地匠人一手包办,制成不易变形的坚固桐柜。如今除传统样式外,也制作适合现代居所的桐柜与桐箱,作为当地代表性的木工技艺被列为群马县乡土传统工艺品。
春日部桐箪笥
Kasukabe Kiri Tansu
春日部桐箪笥是以埼玉县春日部市为中心制作的桐木衣柜,1979年(昭和54年)被指定为经济产业大臣指定传统工艺品。相传其起源可追溯至江户时代初期,当时为营造日光东照宫而从全国招募的工匠中,有一部分人在日光街道的宿场町春日部定居下来,利用当地丰富的桐木资源开始制作指物家具与小件器物。天保年间(约1830年)前后,得益于古利根川、江户川的水运便利,可将产品运往江户销售,专门制作桐木衣柜的业者随之增多,产地由此发展壮大。桐木具有吸湿膨胀、干燥收缩的特性,因此在湿度较高的时节柜体会略微膨胀而密闭,据说可保护柜中的和服与器物免受潮气与火灾侵害。凸显木纹之美的原木本色工艺,以及不易变形的坚固构造,至今仍备受推崇。
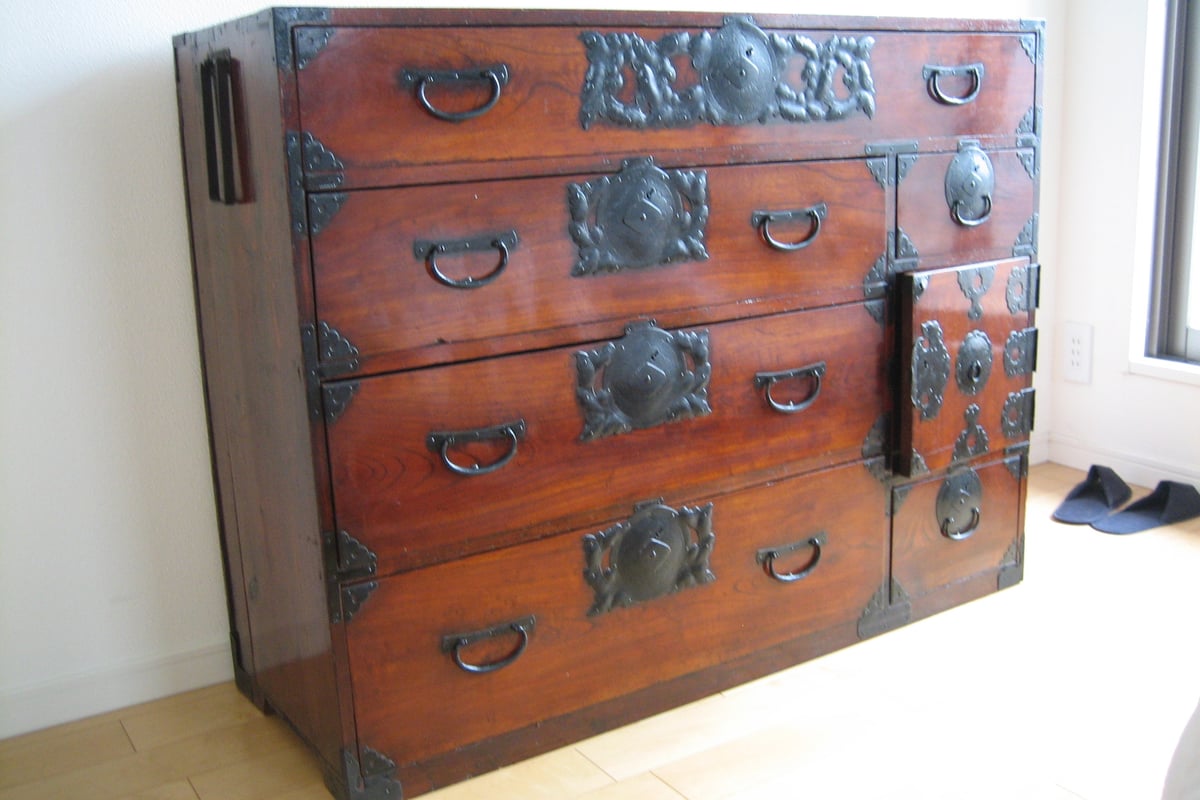
仙台箪笥
Sendai Tansu
仙台箪笥是以仙台市为中心制作的木工箱柜家具,是江户时代末期诞生于仙台藩城下町的地方产业。最初是用于收纳刀剑与钱财的'野郎箪笥',明治到大正年间也曾大量出口至欧美。其最大特色在于:在榉木、栗木等原木上施以能凸显木纹之美、透明感十足的红色漆'仙台木地呂涂',再搭配以约1毫米厚铁板打制出的龙、牡丹、唐狮子等武家喜好图案、造型厚重的金属饰件。木工、涂漆、打制金具三道工序分别由专业工匠分工制作,如今仍由仙台箪笥协同组合的工匠们传承。2015年6月18日,仙台箪笥继宫城传统小芥子、雄胜砚、鸣子漆器之后,成为县内第4个被指定为经济产业大臣指定传统工艺品的品目,也是相隔24年后的最新一例,属于较为年轻的指定品目。
大阪栏间
Osaka Ranma (Osaka Transom Panels)
大阪栏间(おおさからんま)是在大阪府内制作的栏间。所谓栏间,是指安装在和室门楣(鴨居,かもい)上方、既能透光通风又能装饰房间的建筑构件。其起源据说在17世纪初期,在和泉市的聖神社(ひじりじんじゃ)和大阪市的四天王寺,都能看到作为其技法基础的技术。江户时代中期,栏间也进入了以商家为中心的普通住宅。大阪栏间种类繁多,有利用屋久杉木纹、如绘画般的“雕刻栏间”,也有在桐木板上镂刻图案的“透雕(すかしぼり)栏间”等。此外还制作排列细木条的“筬(おさ)栏间”和呈几何图案的“组子栏间”。由于用于分隔两间相连的和室,栏间做成正反两面都可观赏的样式。1975年(昭和50年)被指定为经济产业大臣指定传统工艺品。
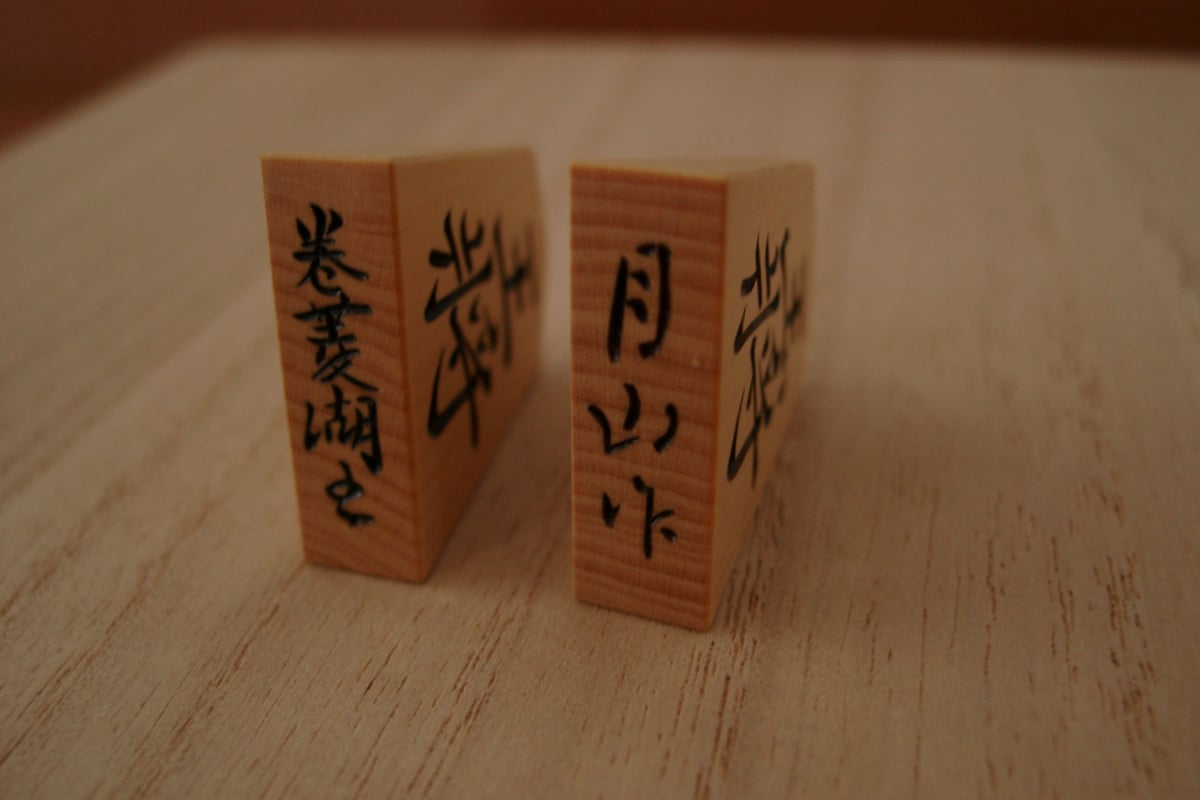
天童将棋棋子
Tendo Shogi Goma
天童将棋棋子是以山形县天童市为中心制作的将棋(日本象棋)棋子,据说占全国产量的约95%。其起源可追溯至江户时代后期,财政困窘的天童织田藩为救济下级武士,鼓励他们以制作将棋棋子作为副业。技术经由米泽藩传自大阪的棋子工匠,到幕末时期,使用草书体书写文字的'写字驹'工艺基础得以确立。明治以后分工体制逐步完善,发展成为大量生产的产地,昭和初期更成为全国产量第一的产地。原材料采用被誉为'木中珠宝'的伊豆诸岛御藏岛产黄杨木,棋子分为写字驹、雕刻驹、雕埋驹、盛上驹四种。其中以漆将文字隆起呈现的'盛上驹'被视为最高级品,甚至用于将棋头衔战。1996年被指定为经济产业大臣指定传统工艺品。
南木曾辘轳工艺
Nagiso Rokuro Zaiku (Nagiso Wood Turning)
南木曾辘轳工艺是以长野县木曾郡南木曾町为中心制作的木工品。采用'挽物(ひきもの)'技法,将厚木板或原木装在辘轳(车床)上旋转,用刨刀车削成形,制作托盘、碗、茶托、木钵等。据说始于18世纪前半叶,擅长车削木器、被称为木地师(きじし)的人们在此地定居。材料使用七叶树、榉木、刺楸、连香树等生长在木曾谷、木纹优美的阔叶树。职人会辨别木纹和木质,根据每块木料决定制作的器物。产品分为保持素坯原貌的'白木',以及反复涂漆后拭去的'擦漆'。1980年被指定为经济产业大臣指定传统工艺品。南木曾町吾妻的'木地师之里'聚集了多家工房,可以参观并体验手拉辘轳。
彦根佛坛
Hikone Butsudan
彦根佛坛是以滋贺县彦根市为中心制作的金佛坛,1975年作为佛坛佛具行业首例被指定为经济产业大臣指定传统工艺品。相传其起源可追溯至江户时代中期,彦根藩城下町中原本制作武具、盔甲的工匠,在天下太平之后转而制作佛坛。在彦根藩的庇护下,木地、宫殿、雕刻、漆涂、莳绘、金具、贴箔这七种专业工匠分工协作的体制到江户后期已然确立,连接彦根城下与中山道的「七曲」街道至今仍林立着佛坛店与工坊。彦根佛坛以通体贴金箔、通体涂漆所呈现出的厚重华美著称,从木地到最终装配全程手工完成这一点也备受推崇。
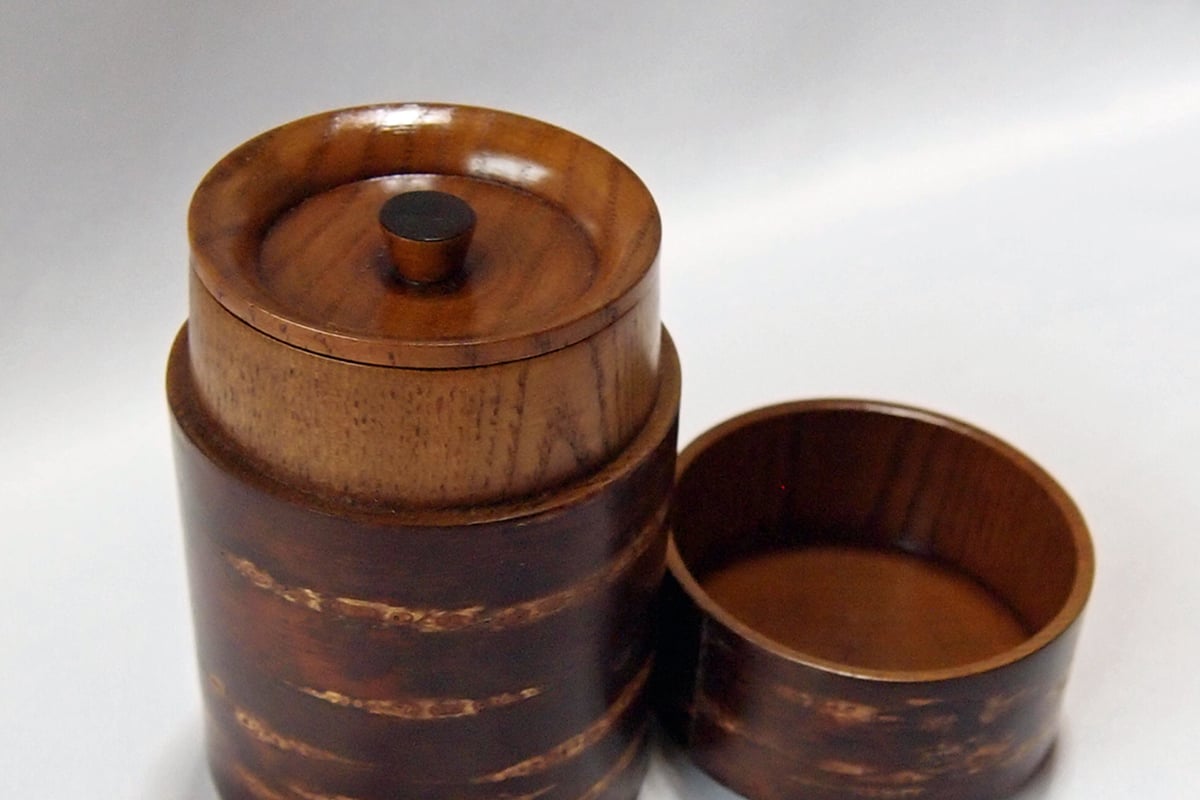
桦细工(山樱树皮木工艺)
Kabazaiku
桦细工是在秋田县仙北市角馆町制作的木工艺品,使用山樱树皮(日语称桦)为材料。相传天明年间(1781-1789年),角馆的下级武士藤村彦六从秋田县北部合川町镰泽的神官御处野家习得其制法,并将其推广至角馆武士之间,此为桦细工的起源。当时正值连年歉收与饥荒的困苦时期,武士们以就地取材、成本低廉的山樱树皮为原料,作为下级武士的手工副业制作印笼、根付等小物。明治时期以后,长松谷商店(屋号丸龟)等有实力的批发商相继出现,推动桦细工发展为稳定的产业,明治30年前后,先以车床加工木胎再贴树皮的「木地物」技法也随之加入。大正至昭和年间,小野东三被誉为中兴之祖,因与柳宗悦的相遇,自昭和17年的传习会起技艺得以复兴。昭和51年(1976年)被指定为经济产业大臣指定传统工艺品,翌年昭和53年角馆桦细工传承馆开馆。茶筒、托盘、烟盒等为其代表性产品。
奥会津编织细工
Okuaizu Amikumi-zaiku
奥会津编织细工是以福岛县大沼郡三岛町为中心的奥会津地区山区所产的山葡萄藤、ひろろ(薹草类植物)、猕猴桃藤(マタタビ)等天然素材编织而成的工艺品,为国家指定传统工艺品。作为积雪期手工活计传承至今,历史十分悠久:三岛町荒屋敷遗址(绳文时代后期,约2500年前)曾出土带有编织痕迹的遗物,因此该工艺也被认为是将绳文文化传承至今的工艺。江户时代的地方志中也留有用ひろろ、猕猴桃藤、山葡萄编制篮子与笊篱的记载。昭和40年代(1965〜1974年)曾因传承人减少而面临存续危机,三岛町自昭和56年(1981年)起开展「生活工艺运动」,通过工匠指导与展览会致力于技艺传承。如今仍在制作手提篮、点心盒、炊事用具等因材质各异而风格不同的器物。
高岛扇骨
Takashima Senkotsu
高岛扇骨是滋贺县高岛市、尤其是安昙川流域制作的扇子骨架(扇骨),产量约占日本国内流通扇骨的九成,是名副其实的第一大产地。相传江户时代人们利用种植于安昙川沿岸的真竹,在冬季农闲期作为副业开始制作扇骨。扇骨分为支撑扇子两端的「亲骨」与从扇轴向外展开的「仲骨」两部分制作,从劈竹、削制到打磨,亲骨约需18道工序,仲骨约需16道工序,均由专业工匠依次分工完成。制成的扇骨大多送往京都的扇子批发商,经裱纸、绘制后成为「京扇子」,是支撑华丽京扇子产地的幕后功臣。近年来,当地也开始尝试推出使用高岛扇骨制作的布扇等自主产品。
秋田杉木桶木樽
Akita Sugi Oke-Taru
秋田杉木桶木樽是使用被誉为日本三大美林之一的秋田杉制作的木桶与木樽,主要产地为秋田县能代市、大馆市、北秋田市等地。秋田市的秋田城遗址曾出土推定为平安时代后期的木桶,可见当地木桶木樽制作的历史可追溯至久远的年代。江户时代享保年间,产地在佐竹藩的庇护下形成,凭借丰富的秋田杉资源发展壮大。秋田杉年轮均匀、不易变形,且香气宜人、不易渗漏,因而适合用作盛装水与食品的容器,如酒樽、味噌桶、饭桶等。使用直纹材制作的木桶与使用板纹材制作、带盖的木樽用途各异,箍则采用真竹、铜或黄铜制成。1984年(昭和59年)5月,被指定为经济产业大臣指定传统工艺品。
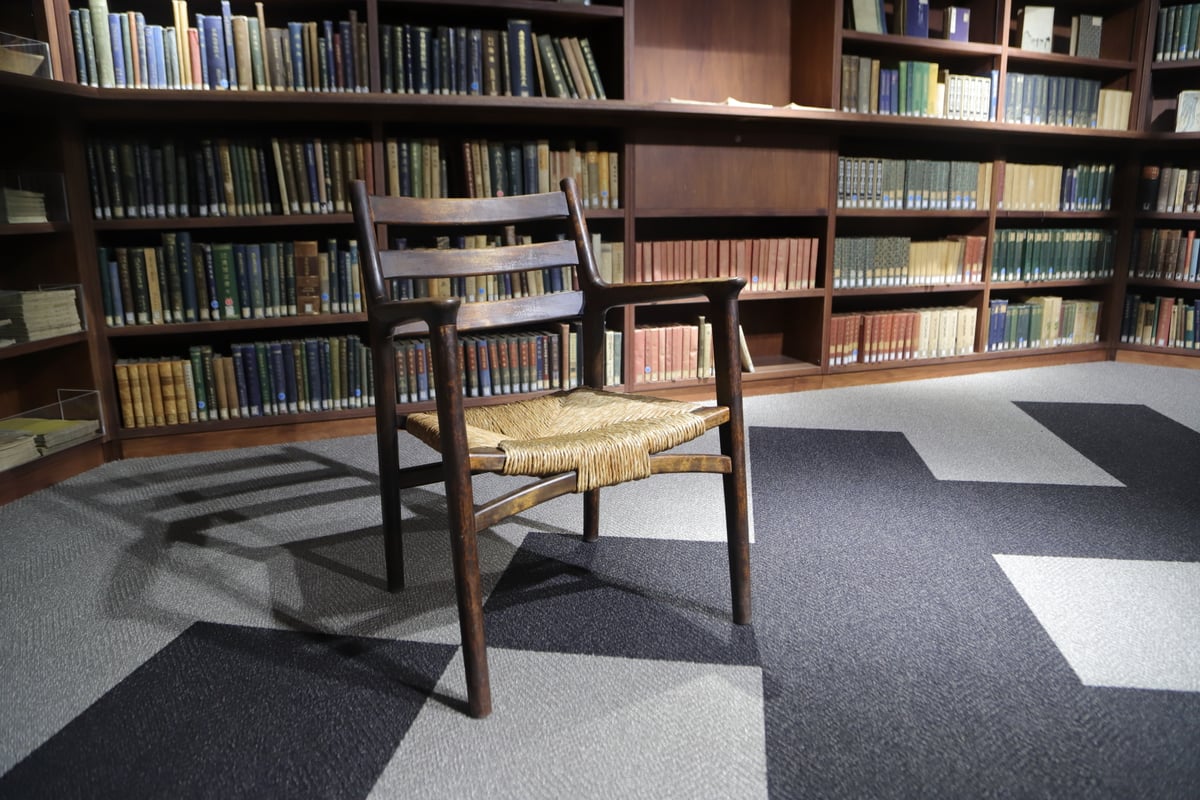
松本家具
Matsumoto Kagu (Matsumoto Furniture)
松本家具是以长野县松本市为中心制作的和式家具。据认为,它始于天正10年(1582年)以松本城为中心形成城下町之时,作为工商业之一发展起来。使用榉木、日本樱桦(ミズメ)、日本黑桦(ウダイカンバ)等实木,制作衣柜、装饰柜、矮桌、书桌等。其特点是复杂的榫卯技法带来的坚固,以及衬托木纹的擦漆工艺。太平洋战争后家具制作一度衰落,但以领导民艺运动的柳宗悦来访为契机,池田三四郎致力于复兴。在和式家具中培养出的技术,也运用到了椅子、桌子等西式家具上。1976年被指定为经济产业大臣指定传统工艺品。在松本的中町通和松本民艺馆,可以亲身接触这些家具。
大阪唐木指物
Osaka Karaki Sashimono (Osaka Exotic Hardwood Cabinetry)
大阪唐木指物(おおさかからきさしもの)是用紫檀(したん)、黑檀(こくたん)等进口木材制作的家具和陈设品。这类木材取“从唐国传来的珍稀木材”之意,一直被称为“唐木(からき)”。所谓指物,是指将木板与木板组合起来制作家具和箱子的技法。据说江户时代唐木被运入长崎,由大阪的药材批发商一手承接。大阪由此成为唐木汇集之地,到江户时代中期形成了唐木指物的产地。主要产品有装饰架、茶架、和室矮桌、花台等。制作时不使用钉子或螺丝,而是用称为“组手(くみて)”的榫接方式组装。通过反复擦入生漆的涂饰,呈现出深邃的色泽和沉稳的光泽。1977年(昭和52年)被指定为经济产业大臣指定传统工艺品。
入山曲物饭盒(Menpa)
Iriyama Menpa
入山曲物饭盒(Menpa)是流传于群马县吾妻郡中之条町入山地区的曲物(弯曲木工艺)饭盒。据传自江户时代后期的文化·文政年间(19世纪初)起便开始制作。在当时除农林业外几乎没有其他产业的山间入山地区,木工手艺发展成为支撑当地生活的重要营生。制作时将赤松薄板用开水泡软后弯曲成圆形,再用山樱树皮缝合固定,不使用一根钉子。其呈椭圆形的造型被视为吉祥之相,加之木材具有的吸湿性与芳香性,能适度吸收米饭蒸出的水汽、抑制黏腻,即使在夏季也不易变质,因此过去被广泛用作携带至山间劳作的饭盒。随着使用时间增长,木纹色泽也会逐渐加深,别具风味,现已被列为群马县乡土传统工艺品。
一位一刀雕
Ichii Ittobori
一位一刀雕是以岐阜县飞驒地区高山市为中心制作的木雕工艺,最大特点是使用县树一位(红豆杉)为素材,完全不施彩绘,直接呈现木材本身的纹理与色泽。相传江户末期,出身高山的根付雕刻师松田亮长注意到一位木材纹理之美,运用凿子与小刀锋利的刀痕雕刻青蛙、乌龟、动物等题材,是其直接起源。一位木材外侧呈泛白的白太、内侧呈泛红的赤太,两色对比鲜明,巧妙雕琢分出这两种色调便产生了独特的阴影效果。1975年被指定为国家传统工艺品,如今仍以高山市为中心,由雕刻师传承这项技艺。
越前箪笥(越前衣柜)
Echizen Tansu
越前箪笥是以福井县越前市武生地区为中心制作的箪笥(衣柜)。使用榉木或桐木的实木,以不用钉子的'指物'技术组装而成。在此基础上,再加上运用越前漆器技艺的漆涂装,以及运用越前打刃物锻冶技术的铁制装饰金具。通过组合多种高超的技艺,打造出沉稳厚重的箪笥。自江户时代后期起,拥有木工技术的工匠在此居住,到明治时代中期,以箪笥工匠为中心形成了'箪笥町'。如今箪笥町大街上仍聚集着箪笥店和工坊。金具上装饰的心形'猪目',是具有驱邪寓意的纹样。2013年被指定为经济产业大臣指定传统工艺品。
京指物(京都细木工艺)
Kyo-sashimono
京指物是不使用金属钉等接合五金,而是通过木板与木板、木棒与木板相组合的“榫卯”及暗榫插接技法制成的京都木工工艺。其起源可追溯至平安时代的宫廷文化,在正仓院所见的日本独有木工技术基础上,融合了源自中国、朝鲜的外来文化,不断发展演变。室町时代以后,专业的指物师开始出现,随着茶道文化的兴盛,作为家具器物的指物与作为茶道具的指物,两方面的精湛技艺都得以磨炼。工匠依据木材特性分别使用不易变形且轻盈的桐木、柔软顺滑的杉木、坚固厚重且富有高级感的榉木等材料,凭借对木纹之美的运用,将木材精密组合成器,是其特色所在。广泛用于京箪笥、层架、茶道具、砚盒等各类物品,1976年被指定为国家传统工艺品。
山形佛坛
Yamagata Butsudan
山形佛坛是以山形市为中心,由木工、宫殿雕刻、彫刻、涂装、莳绘、金具、贴金箔七道工序分别由专业匠人分工制作而成的佛坛。相传其起源可追溯至享保年间(约1724~1736年),曾在江户浅草学习雕刻技艺的星野吉兵卫回到山形后开始制作栏间和佛具。第二代吉兵卫广高召集当地匠人,使佛坛制作走向正规化,加之最上川航运将上方(京都、大阪)地区的优良技术与文化传入本地,也推动了产地的发展。1895年左右确立了七职分工的生产体制,作为日本最北端的佛坛产地持续发展,1980年被指定为经济产业大臣指定传统工艺品。其特点是使用榉木等木材打造的坚固木架结构、精深细腻的雕刻,以及沉稳的黑金具与沉金金具。
太田太鼓(日本传统鼓)
Ota Daiko
太田太鼓是群马县太田市大光院门前街的山口太鼓店自江户时代起制作了160余年的日本传统鼓。其制作工艺结合了木工制作鼓身与皮革鞣制、蒙皮技术,如今由第八代店主山口宗一先生传承这项技艺。鼓身多采用木纹优美的榉木等木材,将砍伐的生木经数年精心干燥后,再掏空内部完成造型。鼓皮则通过将生皮浸泡在米糠中发酵、脱毛的“米糠鞣制法”处理,再用木槌延展、边确认音色边蒙于鼓身之上。一面鼓有时需耗时5年以上才能完成,所有工序都依靠手工与匠人的经验感觉完成,孕育出太田太鼓独有的音色与共鸣。群马县在日本传统鼓历史上也是重要之地,佐波郡的遗址曾出土6〜7世纪左右、持鼓造型的埴轮陶俑。
大阪泉州桐木衣柜
Osaka Senshu Kiri Tansu (Osaka Senshu Paulownia Chests)
大阪泉州桐木衣柜(大阪泉州桐箪笥,おおさかせんしゅうきりたんす)是以大阪府南部泉州地区为中心制作的桐木衣柜。主要产地有岸和田市、堺市、和泉市、忠冈町等。也有说法认为衣柜(箪笥)最早诞生于大阪,到江户时代中期,大阪已确立了衣柜的制造技术。据说这项技术从大阪市内经堺传到和泉,在泉州形成了产地。由于使用厚实的桐木、组手(使木板相互咬合的接合方式)多、做工和涂饰精细,被誉为“桐木衣柜的最高峰”。多为将边角削圆的“胴丸型”,对施以莳绘或漆涂的定制品需求也很大,这也是其特点。桐木能防潮、不易导热,因此一直被视为收纳和服等珍贵衣物的家具而备受珍视。1989年(平成元年)被指定为经济产业大臣指定传统工艺品。
枫木编织工艺(イタヤ细工)
Itaya-zaiku
イタヤ细工(枫木编织工艺)是在秋田县仙北市角馆町云然地区制作的编篮工艺,将イタヤ枫(色木槭)的幼树劈成薄带状后编织而成。相传始于宽政年间(约1790年),最初是农家在冬季农闲期从事的副业,历经200余年传承至今。过去主要制作鱼篓状腰篮「kakkobe」、农作业用篮以及簸箕(箕)等实用农具,随着时代变迁,逐渐拓展为手提篮、托盘以及玩具「イタヤ马」等工艺品。作为原料的イタヤ枫树干被均匀劈成1毫米以下的薄带,由工匠以手工编织技法编成。其特点是轻巧耐用,且随着使用会逐渐变成琥珀色,愈用愈有韵味,是秋田县指定传统工艺品。目前云然地区仍在制造销售的仅剩两家。
京扇子
Kyo-sensu
京扇子是京都及京都近郊制作的扇子总称,相传于平安时代初期在京都发明。它的源头可追溯至宫中使用的桧扇与纸扇,其最大特色在于扇面制作、扇骨加工、上绘、收尾等各道工序均由专门工匠分工完成,一把扇子完工需经过80多道工序。与由一位工匠独立完成全部工序的江户扇子不同,京扇子历来通过分工体制追求精致的成品。依据茶道、能乐、舞蹈等不同用途,制作出茶扇、舞扇、实用扇乃至装饰扇等多样设计,如今日本国内扇子生产的大部分仍由京都及近郊承担。1977年被指定为经济产业大臣指定传统工艺品。
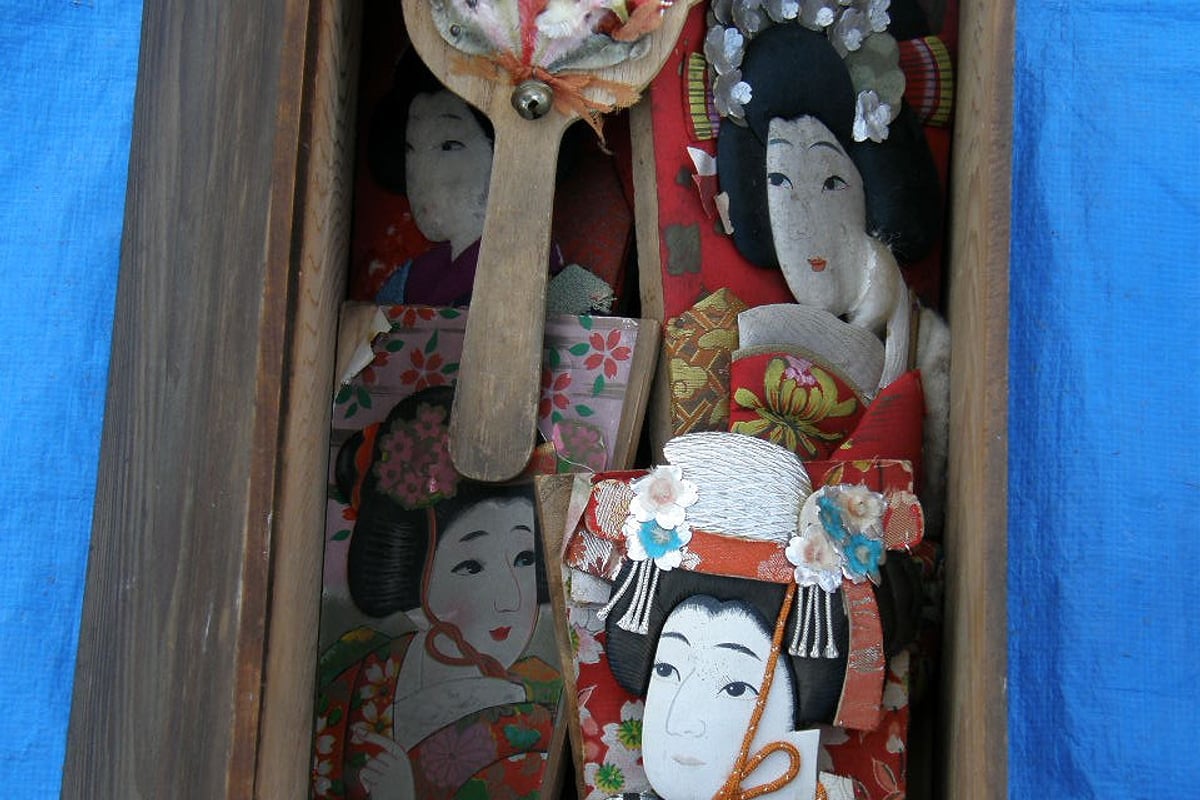
江户押绘羽子板
Edo Oshie Hagoita
江户押绘羽子板是运用“押绘”技法——在厚纸上填入棉花并以布料包裹——立体呈现歌舞伎演员或以其为原型的人物形象的羽子板。押绘技艺于江户时代的文化・文政年间(1804〜1829年)发展成熟,在歌舞伎盛行与浮世绘普及的背景下,绘有演员肖像的“役者羽子板”在江户的市民文化中广受欢迎。二战后,世代居住在东京浅草一带的押绘羽子板匠人为寻求适合制作羽子板板材的优质桐木,迁居至埼玉县春日部市,春日部由此发展为羽子板的重要产地,并于昭和52年(1977年)被指定为埼玉县指定传统手工艺品。据说完成一枚羽子板需组合50〜70种材料,经过约200道手工工序,通过棉花填充方式与布料处理手法立体呈现人物表情与姿态的高超技艺得以传承至今。以雏人偶、五月人偶产地闻名的岩槻区,也有人偶店从事羽子板的制作与销售。
大阪金刚帘
Osaka Kongo Sudare (Bamboo Blinds)
大阪金刚帘(おおさかこんごうすだれ)是在富田林市、河内长野市和大阪市制作的真竹竹帘。这一带过去盛产生长在金刚山和葛城山山麓的优质竹子,人们在编制竹篮之余也开始编织竹帘。平安时代宫中用于隔断和装饰的御帘(みす),据说是现在座敷帘的原型。主要产品有神社寺院使用的御帘,以及用作住宅隔断和遮阳的座敷帘。看点在于利用竹篾天然的竹节描绘出“く”字形图案的编法,以及西阵缎子(どんす:有光泽的丝绸提花织物)的包边。1985年(昭和60年)以“金刚帘”之名被指定为大阪府指定传统工艺品。1996年(平成8年)又以“大阪金刚帘”之名成为经济产业大臣指定传统工艺品。据大阪府的调查报告,NHK大河剧《笃姬》《江》拍摄时使用的御帘全部是大阪金刚帘。
土汤小芥子
Tsuchiyu Kokeshi
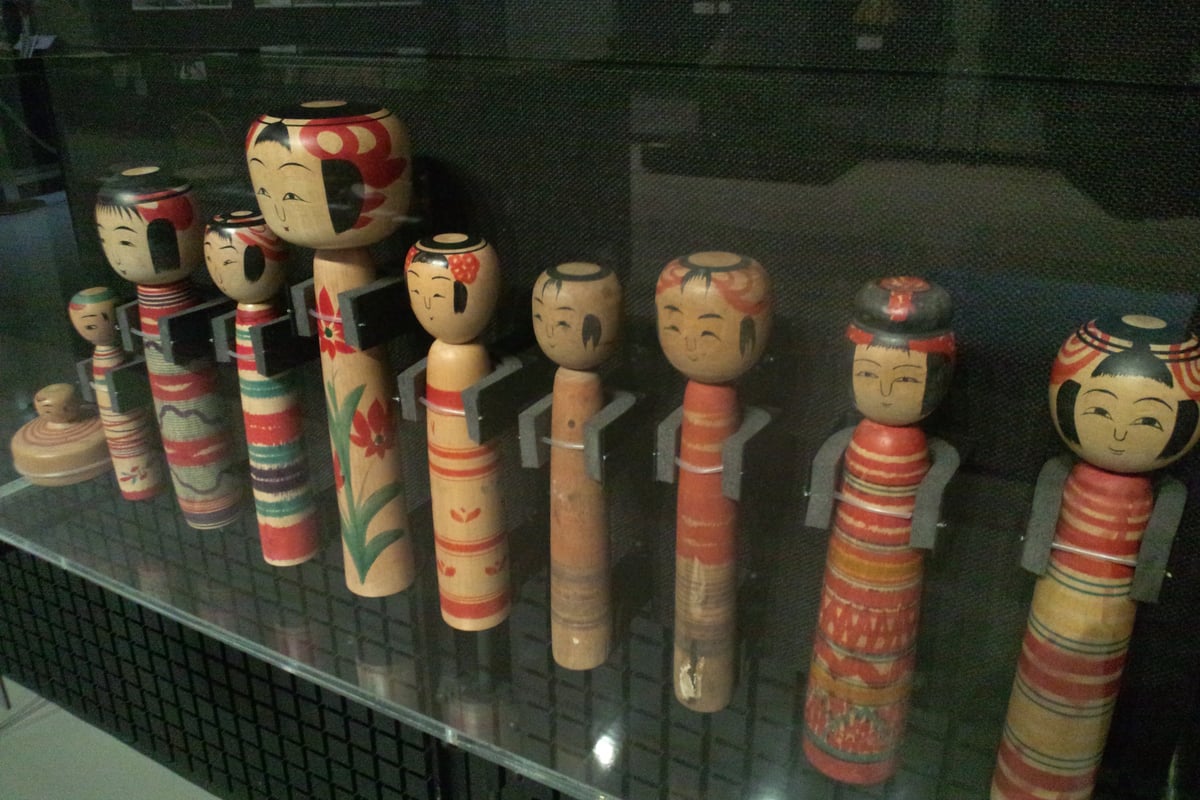
土汤小芥子是在福岛市土汤温泉孕育而成的传统小芥子人偶,与宫城县的鸣子系、远刈田系并称为东北三大小芥子发祥地之一。相传江户时代,制作木器与木具的木地师们在手工制作中孕育出这一工艺,距今约有300年历史,此后一直作为温泉客的伴手礼与儿童玩具受到喜爱。与其他产地相比,土汤小芥子头部较小、身形纤细,姿态更显女性化:头部绘有黑色蛇目纹样,面部左右描绘着垂落的长刘海与红色发饰'卡塞(カセ)',双眼形似鲸鱼、鼻梁下垂、樱桃小口,整体呈现出质朴温婉的表情。头部采用'嵌入式'结构插入躯干,转动头部时会发出咯吱作响的声音,这也是土汤小芥子独有的可爱之处。如今土湯温泉仍有工匠设有工坊,坚持手工车削制作每一只小芥子。
饭山佛坛
Iiyama Butsudan (Iiyama Buddhist Altars)
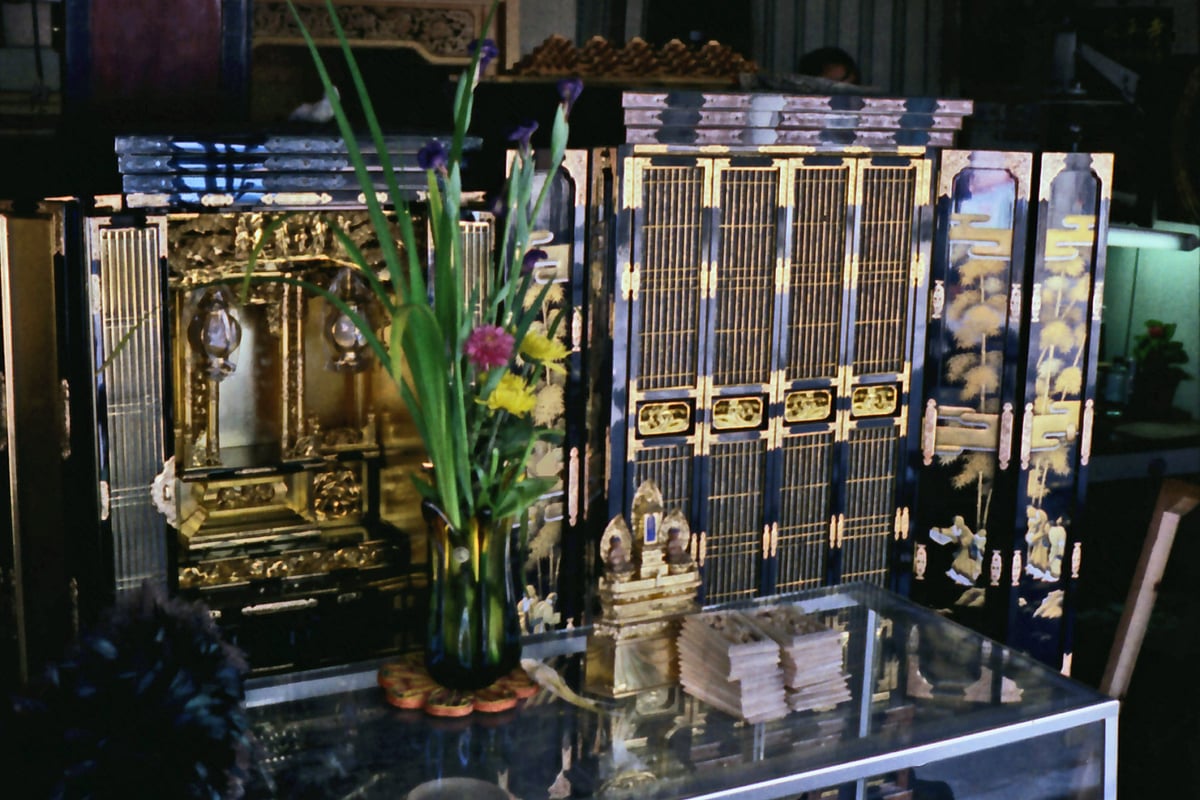
饭山佛坛是长野县饭山市制作的金佛坛。以市北部的爱宕町为中心生产,从零部件制作到组装、修理,都在当地一贯完成。室町时代,净土真宗从北陆传入饭山,这里以信仰深厚而闻名。由于寺院林立的街景,饭山也一直被称为'雪国的小京都'。相传元禄2年(1689年),从甲州来的寺濑重高制作了素地佛坛(未上漆的佛坛),这便是饭山佛坛的开端。其特点在于用'肘木组物'组装宫殿(くうでん,佛坛内部的殿阁)的技法,以及为了让宫殿清晰可见而做成弓形的'弓长押'。通过拆解、清洗、重新上漆的'洗濯(せんたく)',佛坛可以代代相传、长久使用。1975年被指定为经济产业大臣指定传统工艺品。爱宕町的街道上连绵着挡雪用的雁木(がんぎ,屋檐下的廊道),作为佛坛店鳞次栉比的'佛坛街'而为人们所熟悉。
京团扇
Kyo-uchiwa
京团扇最大的特色,在于扇面与扇柄分别制作,再将扇柄后装嵌入的“插柄”结构。与一般团扇中骨与柄由同一根竹子制成不同,京团扇的扇面呈放射状排列多根竹骨,再将施以漆涂与装饰的扇柄后期装入,是其独特之处。其起源相传可追溯至南北朝时代,经朝鲜半岛传入的团扇流传至京都近郊的深草,江户时代则发展为宫廷所用、由绘师绘制图案的“御所团扇”。作为实用品,兼具如日本画般优美的图案与精密的竹编工艺,深受人们喜爱。
金泽佛坛
Kanazawa-butsudan
金泽佛坛是在因加贺百万石而繁荣的城下町金泽发展起来的金漆佛坛,1976年被指定为国家传统工艺品。其发展背景可追溯至1471年,莲如上人在北陆地区弘扬净土真宗,各地村落纷纷建起道场与末寺,佛坛需求随之增加。加贺藩第三代藩主前田利常时代,京都、江户的名工被招至专设工坊,奠定了美术工艺的技术基础。金泽佛坛由木工、宫殿师、涂师、莳绘师、木雕师、贴箔师、金具师七种工匠完全分工制作而成,每位工匠专精一门技艺,是金泽佛坛的一大特色。其中,在前柱、台阶边缘、中柱、门板、抽屉等广泛部位施以磨莳绘、高莳绘的做法,是其他产地佛坛中罕见的特色;再加上耐久性强的青森扁柏木胎与榫卯结构带来的坚固构造,使其成为既豪华绚丽又能长久使用的佛坛,传承至今。
行德神轿
Gyotoku Mikoshi
行德神轿是千叶县市川市行德地区制作的传统工艺,作为江户型神轿的一大产地而闻名。行德自江户时代起便十分繁荣,有「行德千户、寺庙百座」之称,据传其神轿制作的起源与参与日光东照宫营造的工匠迁居至幕府直辖地行德有关。木地师、雕刻师、漆师、金具师等负责寺社内外装饰的工匠汇聚于此,从明治到昭和时期,随着人们对神轿巡游关注度的提高,生产规模不断扩大,鼎盛时期行德制作的江户型神轿约占全国神轿总数的八成。如今,在行德坚持一贯制作的工坊仅剩创业150余年的中台制作所,木地、雕刻、漆涂、贴金箔、装饰金具、组装等全部工序均由该社内完成。2018年,「行德神轿博物馆」在其厂区内开馆,成为可免费参观神轿制作技艺与历史的珍贵设施。
三春驹
Miharu Koma
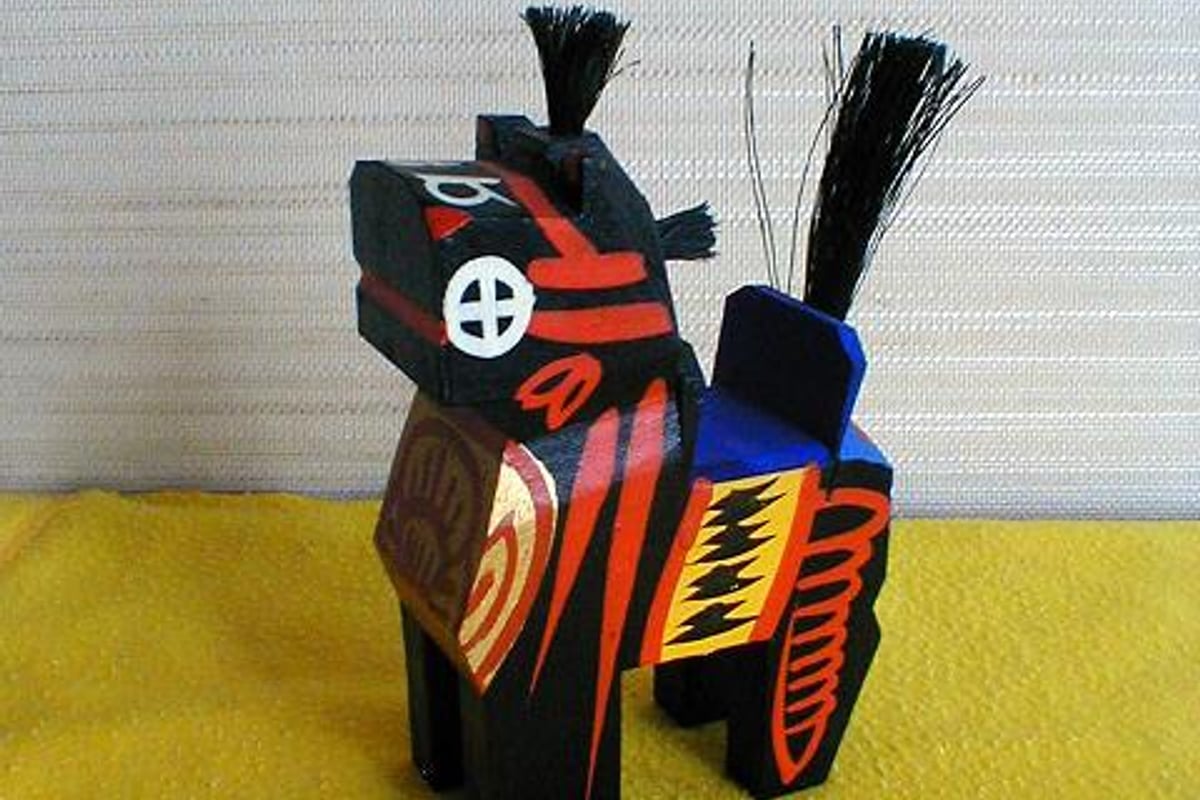
三春驹是一种发祥于现在郡山市西田町高柴的木雕马乡土玩具,与青森县的八幡马、宫城县的木下驹并称为“日本三大驹”。相传平安时代武将坂上田村吕在公元791年前后征讨虾夷时陷入苦战,一匹不知从何而来的木马前来相助,人们为纪念此事,制作了名为“子育木马”的儿童玩具,这便是其起源。江户时代,以产马闻名的三春藩将改良野生马培育出的良驹命名为“三春驹”,这一名称随后也被用作玩具的名字并流传开来。三春驹分为以红、黑、金三色彩绘的白驹与黑驹:黑驹被视为祈求子孙满堂、顺产与育儿平安的吉祥物,白驹则被视为祈愿晚年安康、预防痴呆的吉祥物。1954年,三春驹曾被选为日本首枚贺年邮票的图案,是全国知名的乡土玩具。
大阪佛坛
Osaka Butsudan (Buddhist Altars)
大阪佛坛是以大阪市、堺市、八尾市为首,在府内各地制作的佛坛。其起源可追溯到飞鸟时代,据说始于圣德太子建立四天王寺时从百济招来的技术人员。产地的正式形成,一般认为是在江户时代北御堂、南御堂建成之后。经济产业大臣指定传统工艺品“大阪佛坛”是在木胎上涂天然漆,并以金箔、彩绘和饰金具(かざりかなぐ)装饰的涂佛坛(金佛坛)。最大的特点是将漆堆高描绘纹样的“高莳绘(たかまきえ)”,这种技法能使纹样看起来像钉上了金属饰件。由于不使用金属饰件,据说可以防止锈蚀损伤木胎。木胎、雕刻、上漆、莳绘、贴金箔等工序,分别由专门的工匠分工承担。1982年(昭和57年)被指定为经济产业大臣指定传统工艺品。使用紫檀、黑檀等木材的“大阪唐木銘木仏壇”和“大阪塗仏壇”被指定为大阪府指定传统工艺品。
八女福岛佛坛
Yame Fukushima Butsudan
八女福岛佛坛是在福冈县八女市(原福岛町)制作的壮丽楼阁造型佛坛,饰以金箔与漆涂。相传文政4年(1821年)、指物木匠远渡三作因梦见佛阁建筑,遂与木匠伙伴井上利久平、平井三作一同开始制作,约1850年前后制作技艺得以确立。江户时代末期,涂漆、金具、雕刻、佛像、木地等各领域的工匠汇聚于此,发展成为一大产业。在木地师、宫殿师、雕刻师、金具师、涂师、莳绘师的分工体制下,从木地、宫殿制作、雕刻、金具、漆涂到莳绘、贴金箔,历经约80道工序才能完成一座佛坛。1977年(昭和52年)3月30日被指定为经济产业大臣指定传统工艺品,确立了作为福冈县代表性佛坛产地的地位。
名古屋桐箪笥
Nagoya Kiri-tansu
名古屋桐箪笥是在名古屋城下町发展起来的全桐(全部使用桐木制作)箪笥、家具的总称。其起源可追溯至约400年前名古屋城的築城,当时从全国各地聚集而来的木匠定居在袋町、大须一带的城下町,开始从事箪笥、长持的制作。附近的飞驒地区(岐阜县)盛产优质桐木,也极大推动了产地的形成。造材、取材、矫正、加工、装饰、安装金具等共有130余道工序,由一名工匠从头到尾一贯完成,是其一大特色。与其他产地的桐箪笥相比,名古屋桐箪笥制作得更宽,钉子使用罗汉柏(日本扁柏)或同等材质。桐木本身具有调湿性,可防潮防湿,也耐火耐热,不易变形,自古以来便作为高级家具备受珍视。1981年(昭和56年)6月22日,被指定为经济产业大臣指定传统工艺品。
伊势一刀雕
Ise Ittobori (Ise Single-Knife Carving)
伊势一刀雕(いせいっとうぼり)是在三重县伊势市和玉城町制作的木雕吉祥物。相传起源于参与伊势神宫营造的宫大工,用迁宫剩余的木材雕刻惠比寿和大黑。其特点是用大凿子大胆削去木材的棱角,并将雕刻出的面直接作为成品表面。由于不打磨也不上色,刀痕与木纹营造出质朴的力量感和温暖感。材料主要使用樟木,也会使用桧木。题材除了当年的干支(生肖)外,还有神鸡、青蛙等与伊势有渊源的事物。伊势自古就有许多根付师,据说雕刻技术的积累也是其背景之一。如今由岸川行輝、泉廣典,以及师从岸川行輝的太田結衣等人传承技艺。是三重县指定传统工艺品。
雨城牙签
Ujo Yoji
雨城牙签是流传于千叶县君津市久留里、以黑文字(山胡椒木)削制而成的装饰牙签。相传江户时代,上总国久留里藩的藩士以周边山中野生的黑文字为原料,将制作牙签作为副业,当时称为「上总小牙签」,只是普通商品。废藩之后,失去俸禄的士族以此谋生,制作规模逐渐扩大,明治末期出现了运用木肌白皙质感的各式牙签,作为民艺品广为人知。昭和中期,因久留里城别名「雨城」而改称「雨城牙签」。除基本款「杂木牙签」外,还有松、竹、梅、扇形、鳗鱼、太刀等寓意吉祥或应时应景的「花样牙签」,因工艺精巧、品位高雅,至今仍是茶席与日本料理店常用之物。现由森隆夫先生承袭第二代「森光庆」之名,将这门技艺传承下来。
越前竹人偶
Echizen Take Ningyo
越前竹人偶是福井县的工艺品,从服装、躯干到头发,人偶的所有部位都用竹子或竹皮制作。相传昭和20年代,在坂井市丸冈町经营竹工艺的师田保隆、三四郎兄弟经过反复摸索创制了竹人偶,据说在昭和27年(1952年)前后定型。以1955年(昭和30年)参展富山博览会为契机,竹人偶制作走上正轨。1963年(昭和38年),水上勉发表了小说《越前竹人形》,同年被改编成电影,使其名声传遍全国。人偶多以能乐、歌舞伎等为题材,姿态优美,其看点是将细细劈开的竹丝在每个人偶上植入5,000〜7,000根所表现的乌黑头发。它并非经济产业大臣指定传统工艺品,而是被认定为福井县指定乡土工艺品。在丸冈町的「越前竹人形の里」(越前竹人偶之乡),可以参观匠人的工作并体验竹人偶制作。
加茂桐箪笥(桐木衣柜)
Kamo Kiri Tansu
加茂桐箪笥是在新潟县加茂市及其周边地区制作的桐木衣柜。桐木具有湿度高时膨胀以阻挡湿气侵入、干燥时收缩以改善通风的特性,适合收纳衣物。加茂的衣柜制作始于江户时代的天明年间(1781~1789年),据传起源于丸屋小右卫门在从事木匠工作之余用杉木制作衣柜。由于周边山区盛产天然桐木,这里逐渐发展成为桐木衣柜的产地,产品经由加茂川、信浓川,用船运往新潟及东北地区。如今这里仍被视为日本第一的产地,约占全国桐木衣柜产量的七成,1976年被指定为经济产业大臣(当时为通商产业大臣)指定传统工艺品。衣柜以不使用金属钉的指物技艺严丝合缝地组装而成,即使旧了也能通过刨削表面翻新,据说可以使用100年以上。
大川组子
Okawa Kumiko
大川组子是发展于福冈县大川市的木工技法,是一门完全不使用钉子或金属配件、将削薄削细的木片组合成几何纹样的精细技艺。文化年间(约1804〜1818年)自中国传入的组子技术,与被誉为家具与建具之城的大川的指物、建具制作相结合,被应用于书院隔扇、栏间、屏风等物件而不断发展。以三角形地组为基本单位的“三组手”中,嵌入麻叶纹等据称多达200余种的图案,多时会组合数万个部件方能完成。其最大特色在于,外观纤细精巧,却因部件之间精密咬合而具有如一整块木板般的强度。1987年(昭和62年)被指定为福冈县知事指定特产工艺品,并被采用于豪华卧铺列车“九州七星号”的车厢内装,这项传统技艺也被运用于现代室内装饰之中。
名古屋佛龛
Nagoya Butsudan
名古屋佛龛是名古屋市及其周边地区发展起来的佛龛制作总称,其特色在于台座较高、被称为“马库利(マクリ)”的抬高台座结构,以及以宫殿部分华丽的“空殿御坊造”样式为代表。台座抬高据说是为了在木曾三川水患中保护佛龛而形成的生活智慧。其起源可追溯至元禄8年(1695年),传为高木仁右卫门创立佛龛专卖店“弘屋”。此后,由木地师、庄严师、雕刻师、錺金具师、涂师、莳绘师、贴箔师、组装师等被称为“八职”的专业工匠分工协作,共同完成一座佛龛。选用榉木、桧木、白檀等高级木材,从木地到漆涂、贴金箔、莳绘等各道工序均凝聚了工匠的精湛技艺。1976年被指定为经济产业大臣指定传统工艺品。
诸富家具
Morodomi Kagu
诸富家具是在佐贺市诸富町生产的家具总称,其发展得益于隔筑后川与福冈县大川市家具产地相邻的地理位置。诸富町自古以来便以指物木工为中心开展木工业,1935年旧国铁佐贺线开通后,与拥有400年历史的大川家具产地往来日益频繁,新的木工技艺也随之传入。1955年筑后川上架起诸富桥与大川桥后,两地交流进一步加深,1966年桥梁免费开放,大川家具制造企业的进驻随之加速,诸富逐渐成长为九州屈指可数的家具产地。1980年家具年出货额突破100亿日元,成为仅次于大川市的九州第二大家具产地。诸富家具制作范围广泛,从桐木衣柜、矮桌等传统和式家具,到现代化的椅子、沙发均有涉及,2022年“诸富家具”被注册为地域团体商标。作为兼具高超木工技艺与设计感的家具产地,如今也在积极拓展海外出口。
西川登竹编
Nishikawanobori Takezaiku
西川登竹编是佐贺县武雄市西川登町传承的竹编工艺,匠人使用真竹和淡竹手工编织簸箕、竹篮、饭盒等贴近日常生活的器具。据说起源于明治初期,最初是农家的副业,1909年西川登村竹细工组合成立后作为地方产业发展壮大,从20世纪初到战后一度拥有超过500名匠人,成为重要的竹编产地。但自20世纪50年代起,随着合成树脂制品在家具、农具领域的普及,需求逐渐减少,如今仅有以栗山商店为代表的少数几家继承这项技艺。剖竹、理宽、利用竹子韧性编织等全部工序均为手工完成,米筛所用的「菊底编」等独特编法也流传至今。作为佐贺县指定传统地方产品,近年来还开发出饭盒、灯罩等符合现代生活的产品,从可持续发展(SDGs)的角度重新受到年轻一代的关注。
尾鹫曲木器(尾鷲わっぱ)
Owase Wappa (Owase Bentwood Lacquerware)
尾鹫曲木器(おわせわっぱ)是在三重县尾鹫市制作的曲物漆器。将优质尾鹫桧木的薄板弯曲,用樱树皮缝合接缝,再以天然漆完成。尾鹫自江户时代初期起林业兴盛,在山中劳作的人们把木制曲物当作餐具使用。据说同一时期兴起的鲣鱼捕捞业的渔民们也很喜爱曲木盒。如今的制作者只有创立于1887年(明治20年)的'ぬし熊'第四代世古効史一人。从胎体制作到涂漆的45道工序全部由一人完成,完成一件需要一个多月。据说订购后要等一年,但其号称'可用100年'的坚固耐用广受好评。1994年(平成6年)被指定为三重县指定传统工艺品,2013年(平成25年)其制作技术被指定为尾鹫市无形文化财。
三线
Sanshin
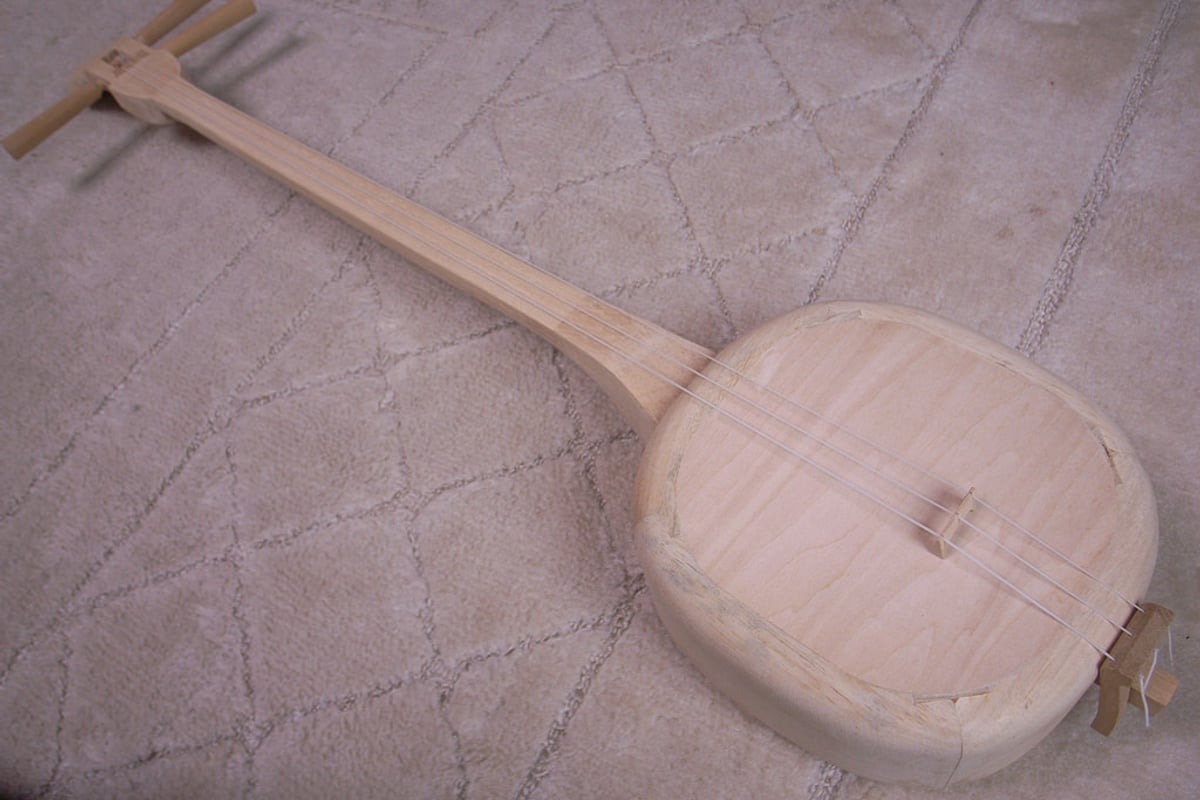
三线是蒙上蟒蛇皮的琴身与木制琴杆组合而成的三弦乐器,是冲绳音乐与表演艺术中不可或缺的存在。相传14世纪末,中国福建省的弦乐器“三弦”经由贸易传入琉球王国,以久米村(今那霸市久米)为据点发展成琉球独有的乐器,此为其起源。15世纪以后,该乐器在琉球士族之间广泛流传,发展成宫廷宴乐及表演艺术的伴奏乐器。琴杆形状有以琉球王国时代名匠命名的“真壁型”“南风原型”“与那城型”等七种传统样式,制作时以黑木(库鲁奇)等木材制成琴杆,再配以蒙有蟒蛇皮的琴身。如今由三线工匠的工坊与组合传承制作技艺,2018年被指定为日本国家传统工艺品,早在2012年即被指定为冲绳县传统工艺制品。价格区间从入门款的数万日元,到蒙真皮、使用名贵木材的高级品数十万日元以上不等,因所选样式与材质不同,音色与外观也大不相同,这也是其魅力所在。
酒田船箪笥
Sakata Funadansu
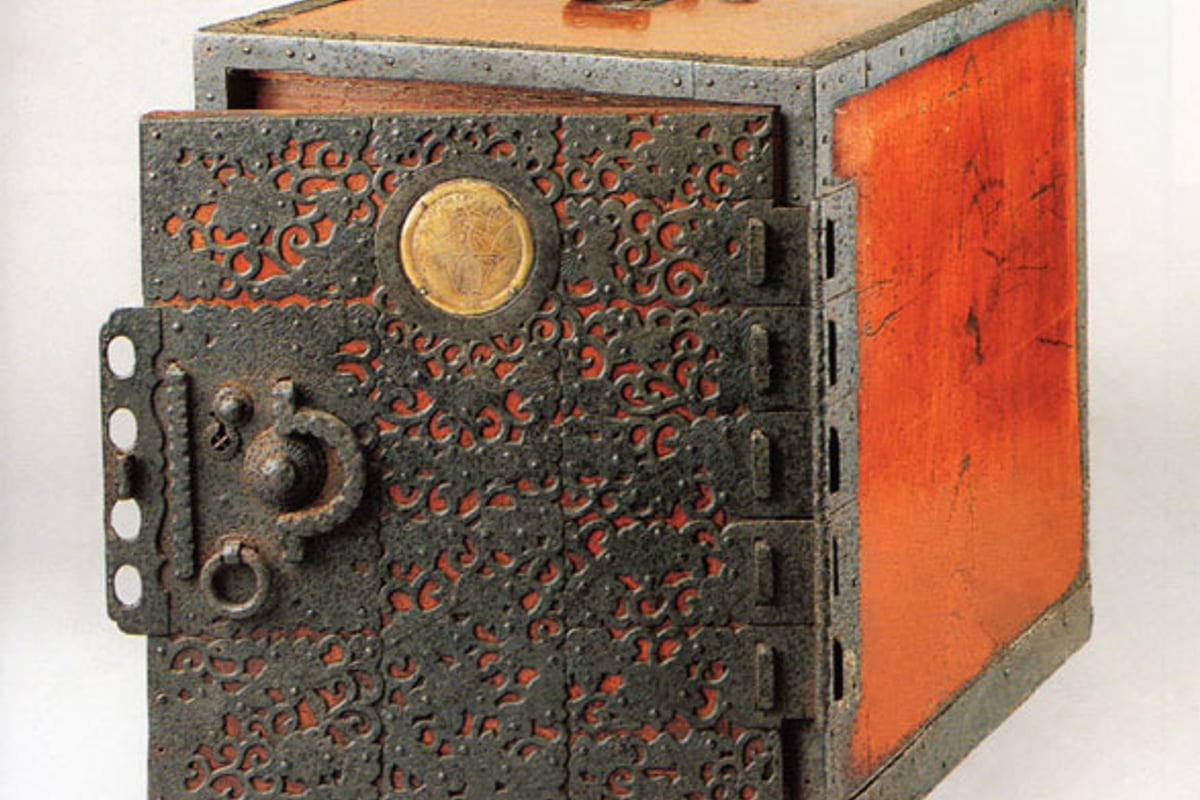
酒田船箪笥是江户时代至大正时代间,北前船(贸易船)的船员为在船内保管贵重物品而定制的坚固木柜。酒田与佐渡小木、福井县三国并称为船箪笥三大产地之一。在日本海沿岸'买积'这种由船只自行采购、贩卖货物的回船业形态下,作为寄港地的酒田也发展出了独具特色的船箪笥制作技艺。其外部采用坚固的榉木与装饰性强的铁制金具,内部则使用受潮膨胀、可防止渗水的桐木,形成双层结构,是其一大特点。为便于失火或船只遇难时迅速搬出,船箪笥被制成小巧的尺寸,并根据用途分为挂砚箱、账箱、半柜等不同样式。江户时代曾涌现出以斋藤如斋为代表的名匠,但如今擅长装饰金具与漆涂工艺的匠人日渐稀少,技艺传承面临课题。
博多曲物
Hakata Magemono
博多曲物是将杉木或桧木薄板弯曲成圆形,用樱树皮缝合、并嵌入底板制成的木制品,其特点是完全不使用金属钉。其历史悠久,博多的柴田家族已将曲物制作作为家业传承了400多年,现任传人为第十八代柴田玉树。江户时代,曲物还曾作为神具供奉于东区筥崎宫。曲物长期以来作为饭桶、便当盒、茶叶罐等生活用具深受喜爱,尤其是饭桶,杉木具有吸收和释放多余水分的特性,能让米饭保持松软可口,因此深受寿司师傅等众多厨师的喜爱。据说根据使用与保养方式不同,甚至可以使用长达50年之久。2025年(令和7年)3月,博多曲物被新指定为福冈县指定无形文化财(工艺技术)。
富士胜山铃竹工艺
Fuji Katsuyama Suzutake Craft
富士胜山铃竹工艺是流传于山梨县南都留郡富士河口湖町胜山地区的竹编工艺。将富士山二合目附近野生的细'铃竹'劈开编织,制作笊篱、竹篮等生活用具。从江户时代初期起,村民们便在生活中不断改良,据说还有庆长15年(1610年)冨士御室浅间神社营造本宫时奉纳竹篮的记录。文化11年(1814年)的地志《甲斐国志》中也记载,富士北麓的铃竹是制作箕和笊篱的材料。铃竹柔韧且气味清香,编成的制品轻巧结实,沥水性也很好。据说只要细心使用,可以用上30年、40年,作为淘米笊篱等厨房用具一直备受珍视。平成10年(1998年)被指定为山梨县乡土传统工艺品。现在,制作者们在胜山铃竹传统工艺中心传承着这门技艺。
户隐竹工艺
Togakushi Takezaiku (Togakushi Bamboo Craft)
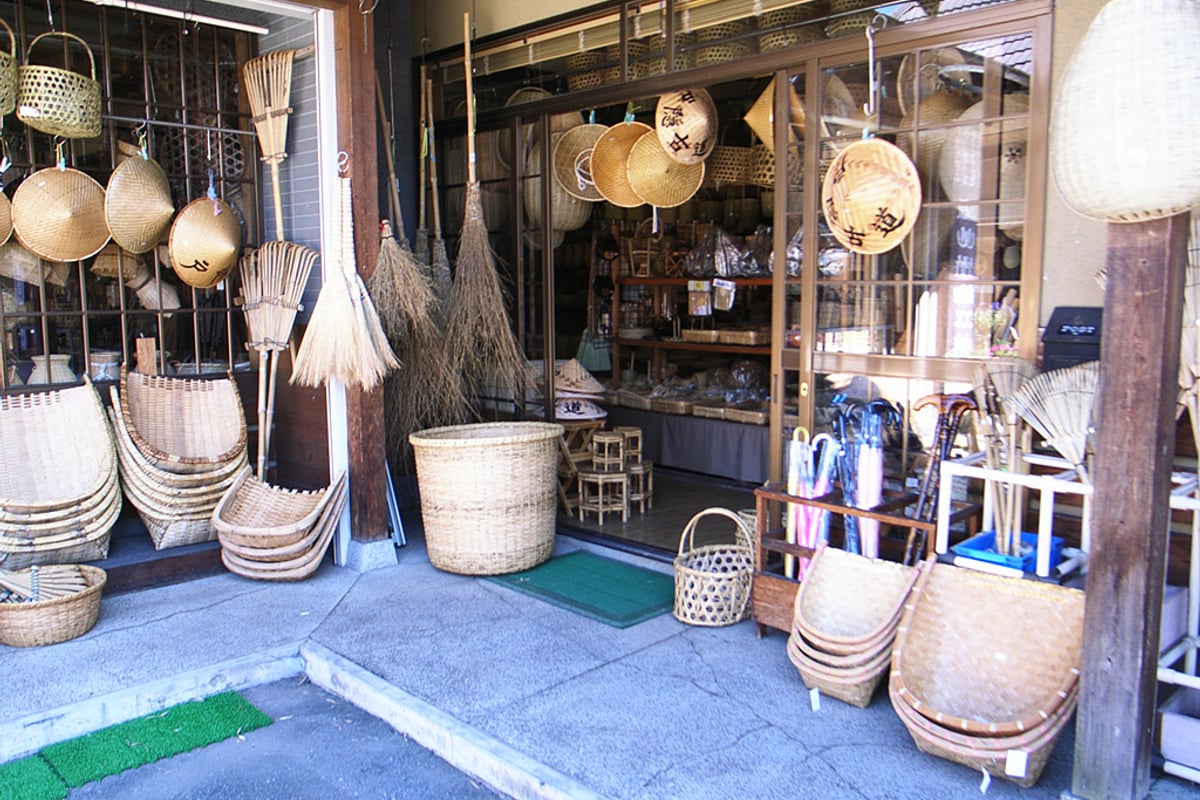
户隐竹工艺是长野市户隐制作的竹编工艺品。材料是自生于户隐山中的千岛竹(チシマザサ),因其根部弯曲,当地称之为'根曲竹(ねまがりだけ)'。这种竹子虽细却坚硬柔韧,即使在冬季的大雪中也只弯不折。据传,海拔高、不适合种稻的户隐,在江户时代获准以竹子代替稻米缴纳年贡。明治以后,养蚕用大型竹篮的需求增加,不久便开始制作竹笊、竹篮等生活用具。代表性产品是盛放户隐荞麦面的荞麦竹笊。从上山砍竹、制作竹篾到编织,均由1位工匠一贯完成,这是其特点。1983年,与山之内町、伊那市的竹工艺一起,以'信州竹工艺'之名被指定为长野县知事指定传统工艺品。户隐神社门前散布着竹工艺店和可以体验的设施。
长滨佛坛
Nagahama Butsudan
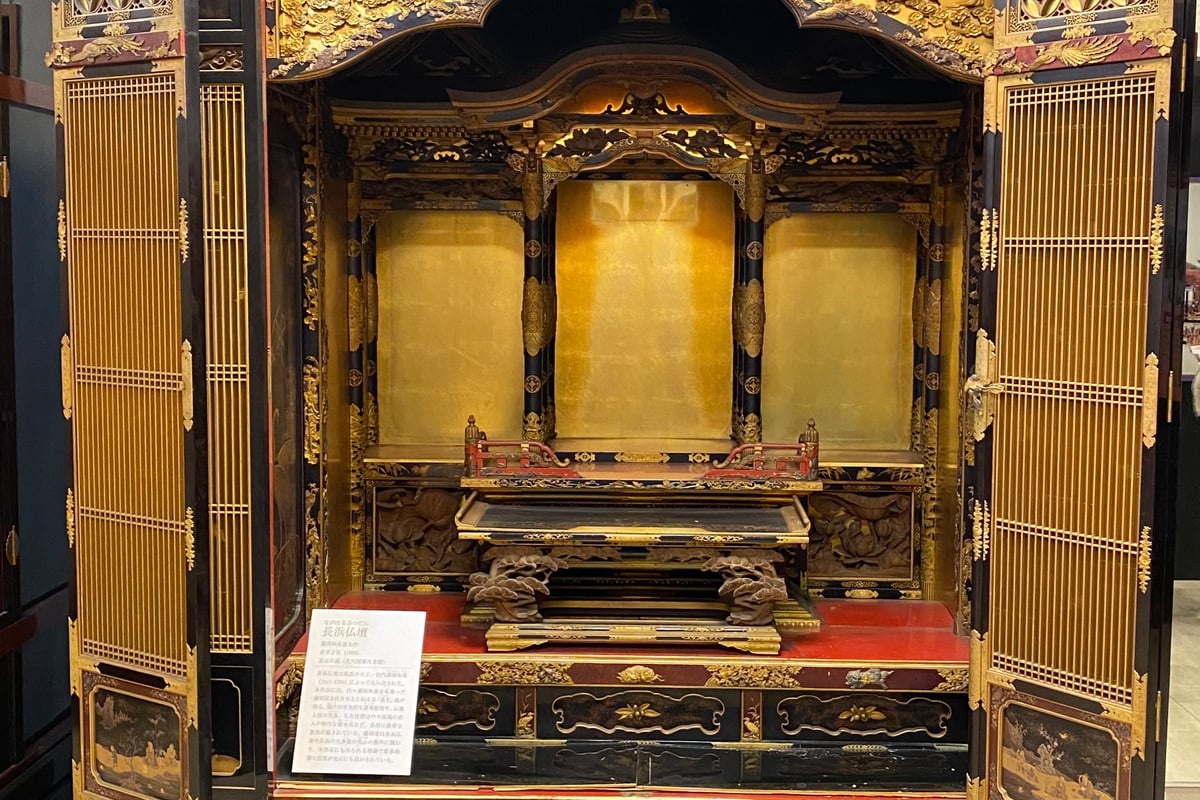
长滨佛坛是以滋贺县长滨市为中心制作的金佛坛,被视为与彦根佛坛不同系统的产地。据传,室町时代,从京都佛师聚集地'八佛所'迁出的工匠将佛坛制作技艺传播至各地,而在虔信净土真宗的长滨,藤冈和泉奠定了当地产业的基础。现存最古老的作品刻有延宝8年(1680年)的年款,可见早在17世纪中叶,长滨已作为产地成型。佛坛制作采用木地、宫殿、雕刻、錺金具(装饰金具)、涂饰、莳绘、贴金箔七道工序的分工制,是木地师、錺师、涂师、莳绘师等多名工匠共同参与的综合艺术。不使用胶粘剂和钉子、以'构架式'技法组装,完成后仍可拆解修理,因而能够长年使用。长滨曳山祭花车制作中积累的木工、雕刻、金工技艺,长期支撑着当地的佛坛产业。
飞驒家具
Hida Kagu
飞驒家具是以岐阜县高山市为中心的飞驒地区所产家具的统称,擅长运用蒸汽弯曲木材的曲木技术制作椅子、桌子等腿部家具,是日本首屈一指的家具产地。1920年(大正9年),当地有志之士为盘活未被充分利用的山毛榉木材,投身曲木家具制作,创立了中央木工株式会社(现飞驒产业株式会社),由此开启了飞驒家具的历史。飞驒地区自约1300年前便有被称为飞驒之匠的木工技术者传统,相传曾参与平城京与东大寺的营造,这份匠人技艺也传承延续至现代家具制作之中。飞驒家具选用坚韧且富有弹性、适合曲木加工的山毛榉,以及木纹沉稳雅致的柞木等木材,以凸显木色与木纹之美的洗练设计著称。2008年(平成20年),飞驒的家具与飞驒·高山的家具被注册为地域团体商标。
京佛龛
Kyo-butsudan
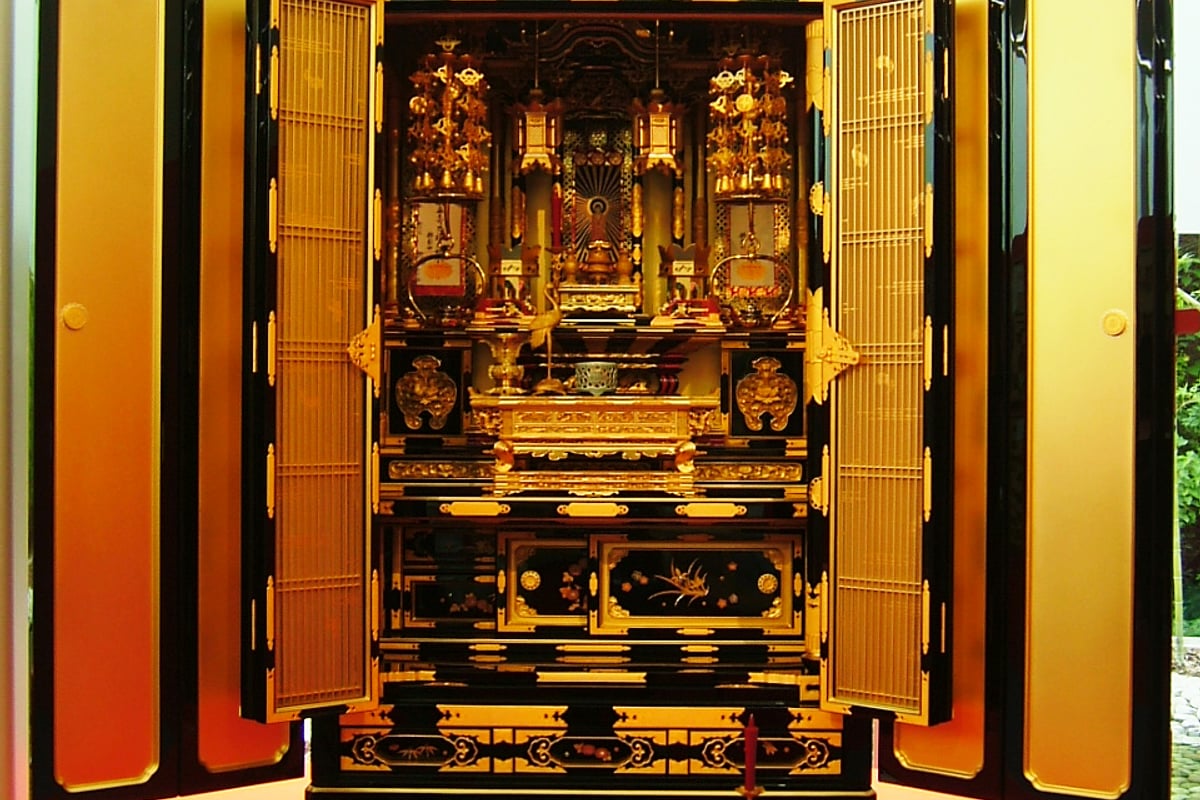
京佛龛是在木地、屋顶(宫殿)、木雕、漆涂、蜡色、纯金箔贴、金属饰件、莳绘、彩色等四十余种专业工种的分工体制下制作的京都传统佛龛。佛教传入后不久的8世纪左右,京都的佛具制作开始起步,11世纪初佛师定朝在七条设立“七条佛所”后正式发展,江户时代初期因宗门改制度普及了在各家安置佛龛的习俗,需求随之激增。由于各宗派的庄严样式各不相同,不适合大量生产,因而具有集木工、漆工、金工等各种传统技艺于一身的综合工艺品性质。目前京都制作的佛龛、佛具中约七成为寺院所用,全国大部分寺院用佛具皆由京都供应。1976年被指定为经济产业大臣指定传统工艺品。
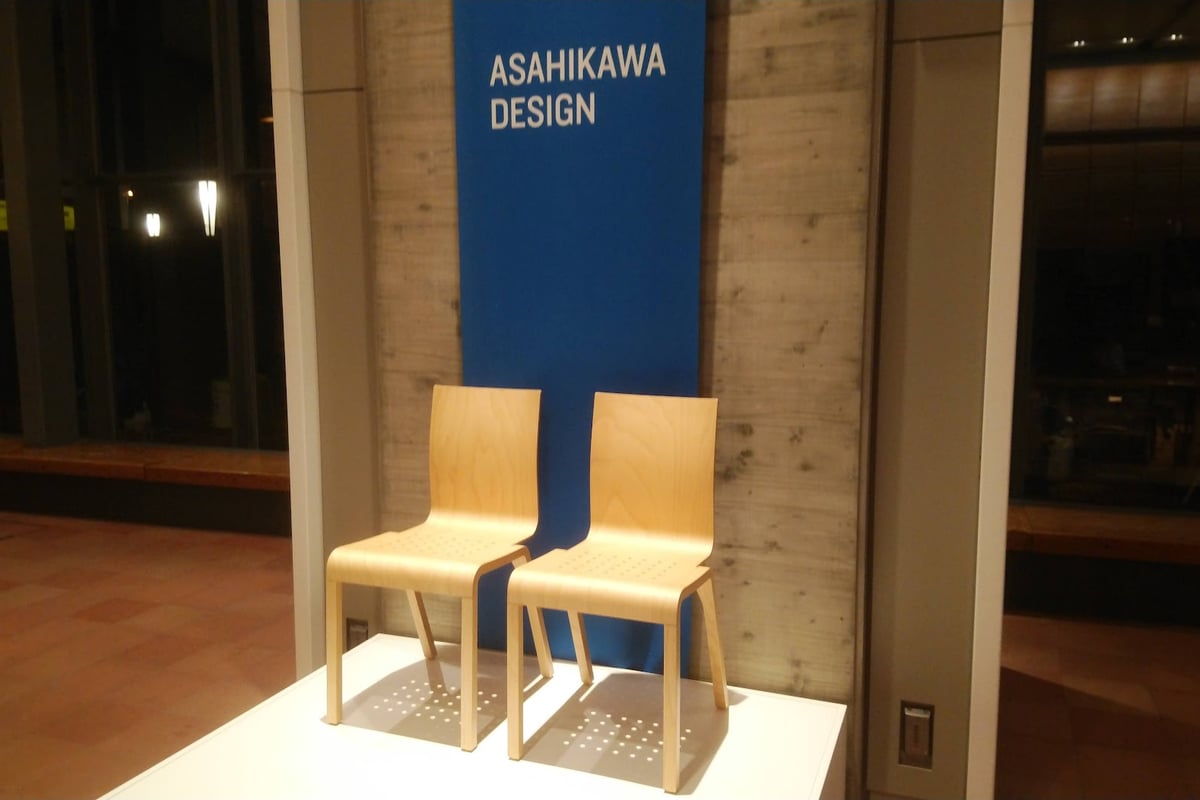
旭川家具
Asahikawa Furniture
旭川家具是北海道旭川市及其近郊制作的木工家具总称,与静冈、飞驒、德岛、大川齐名,是日本屈指可数的家具产地之一。其起源可追溯至1890年(明治23年)随旭川村诞生而开设的伐木场,1898年铁路开通与1899年陆军第七师团移驻为契机,本州的木匠及家具、建具工匠迁居旭川,木工业由此正式起步。1913年因冷害受挫后开设了木工传习所以振兴技术,1949年被指定为北海道唯一的国家级“重要木工集团地区”。旭川近郊大雪山系的原始森林能够供应优质阔叶木材,加之通过1990年开办的国际家具设计博览会旭川(IFDA)持续追求世界级设计水准,是其一大特色。目前旭川家具工业协同组合汇聚了旭川市、东川町、东神乐町、当麻町约40家家具制造企业,通过联合展示、联合接单等方式共同支撑整个产地的品牌。
井波雕刻
Inami Chokoku
井波雕刻是以富山县南砺市井波地区为中心传承下来的木雕传统工艺,据传起源于1390年创建的井波别院瑞泉寺屡遭火灾后,在宝历、安永年间(1763~1774年)进行重建工程时,京都本愿寺御用雕刻师前川三四郎向当地木匠传授了正统的雕刻技法。最初以装点寺社建筑的栏间及向拜雕刻为主,明治时代以后需求扩展至一般住宅的栏间雕刻,发展成为以「井波栏间」闻名全国的地方产业。其最大特色在于仅用凿子雕出纹样的「透雕」技法,将松竹梅、花鸟风月、龙与狮子等图案从正反两面反复雕刻多层,创造出栩栩如生、极具动感的立体效果。1975年被指定为经济产业大臣指定传统工艺品,如今仍制作寺社雕刻、栏间、狮子头等多种产品,是日本栏间雕刻领域占有很高份额的知名产地。
横滨家具
Yokohama Kagu
横滨家具是幕末横滨开港之际诞生的工艺,被视为日本西式家具制造的发源地。相传约1863年(文久三年),侨居横滨的英国人高德曼委托日本马具工匠原安造修理椅子,由此开启了这段历史。高德曼对修理成果十分满意,遂订购与本国同样的西式家具,当地的木工匠人因此学习西式家具的结构与设计,并加以独自发展。几乎不使用钉子、将部件精密组合的木组(榫卯)技术,以及用曲刃刨刀削出优美曲面的加工方法,是融合日本传统木工技艺与西式家具样式而形成的独特技法。明治时期,横滨家具还曾在巴黎世博会上展出,获得国际好评,但经历关东大地震与战争的破坏后,传承者逐渐减少,如今仅有少数工坊与企业延续着这项技艺。
岩谷堂箪笥
Iwayado Tansu
岩谷堂箪笥是在岩手县奥州市江刺的岩谷堂地区制作的传统木制五斗柜。其起源可追溯至天明年间(1781〜1788年),相传当时的岩谷堂城主让家臣研究带轮箪笥、长持等木制家具的商品化。文政年间(1818〜1830年),铁匠德兵卫设计出雕金金具,成为如今岩谷堂箪笥的原型。以榉木与桐木为原料,凸显木纹之美的厚重漆涂与手工锻打、雕刻的华丽金具相结合,是其最大特色。1982年被指定为经济产业大臣指定传统工艺品,木地、涂装、金具分工制作的精细手工工艺至今仍被传承。
江户指物
Edo Sashimono
江户指物是在东京都台东区、荒川区、江东区等地制作的木工艺品,完全不使用钉子,而是通过雕刻木材接合部并加以组合的“指物”技法(榫接工艺)制作家具及小件器物的传统工艺品。指物本身的历史可追溯至平安时代的京都,传入江户后的技艺随着17~19世纪江户经济与文化的发展形成了独特风格。武家所用调度品讲究厚重、线条分明的意匠,而面向歌舞伎演员的“梨园指物”与面向町人的指物则孕育出富有玩味、雅致精巧的设计,逐渐渗透到庶民生活之中。江户指物善用桑木、榉木、桐木、杉木等天然木材的木纹之美,将金属配件的使用降至最低,意匠简朴大方;并通过拼接、榫卯接合、半搭接等多种木构接合技法,在不用钉子的情况下实现坚固耐用的结构。从桐木箪笥到各类小件器物,这门可使用数十年之久的手工技艺至今仍由工匠代代传承。1997年被指定为经济产业大臣指定传统工艺品。
江户竹帘
Edo Sudare
江户竹帘是在东京都台东区、港区等地制作的传统工艺品,用线将竹子、芦苇等天然材料编织而成。竹帘的历史十分悠久,在7~8世纪编纂的日本最古老和歌集《万叶集》中已有相关记载,平安时代宫廷、贵族宅邸以及神社寺院也曾用其作为隔断和遮阳之物。进入江户时代后,随着城镇发展,竹帘逐渐普及到平民生活中,元禄年间的文献中也记载了被称为“御帘师”(专门制作帘子的工匠)的存在。与华丽的京都“京帘”相比,江户竹帘作为平民日常生活用品,更注重实用性与简洁设计,保留了竹子、芦苇、胡枝子、香蒲等天然材料本身的质感。将细细劈开或削薄的竹篾,用单股编、双股编、绞编、龟甲编等多种编织方法编成,透气性极佳,营造出令人舒适的室内空间。1983年(昭和58年)被指定为东京都传统工艺品。
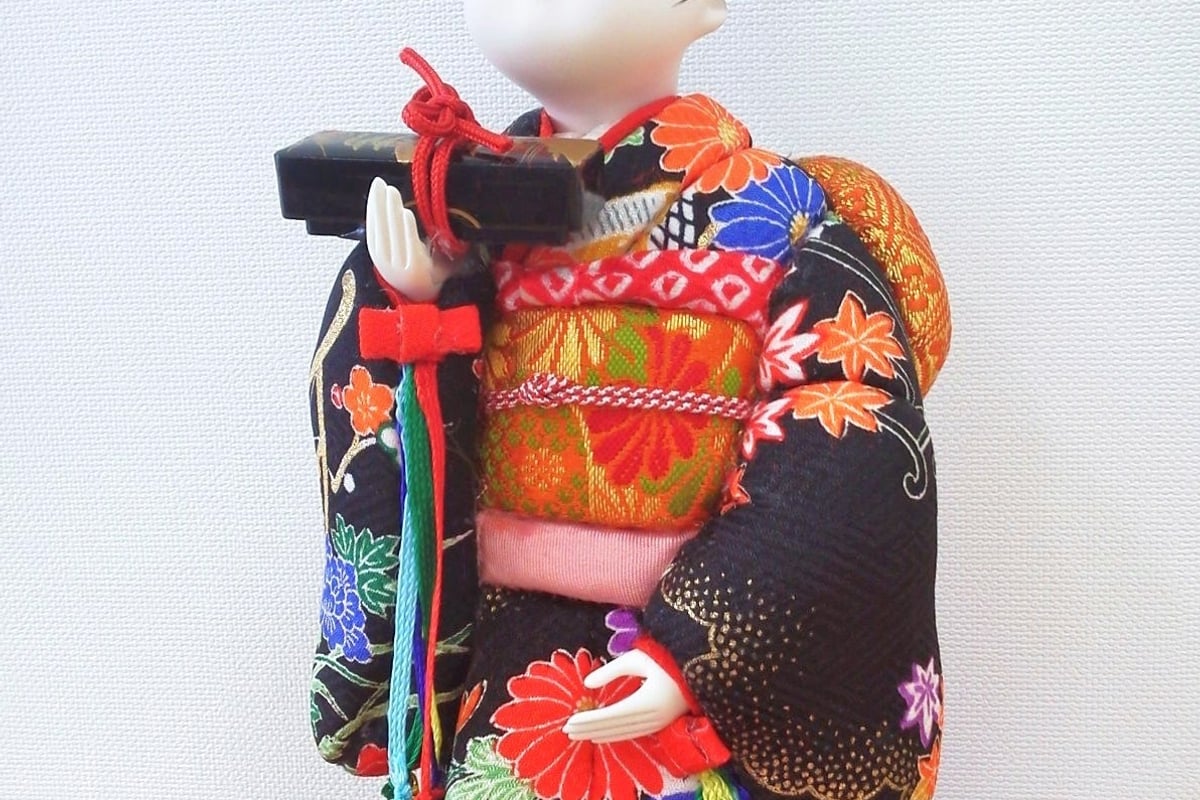
江户木纹嵌人偶
Edo Kimekomi Ningyo
江户木纹嵌人偶是在人偶的原型(以桐塑,即桐木粉末与面粉糊混合而成的素材,或木材制成)上刻出细槽,再将衣料布边嵌入槽中制成衣裳的独特人偶工艺品。其起源可追溯至元文年间(1736~1741年)的京都,据传侍奉上贺茂神社神官的高桥忠重以柳木雕刻人偶原型,并将神官礼服的边角布料嵌入其中,由此诞生了'柳人偶'或'贺茂人偶'。这一技法后传入江户,明治时代以后在东京独立发展,形成了'江户木纹嵌人偶'。京都产的人偶以王朝风的丰润脸庞为特色,而东京产的人偶则以脸型偏瘦、五官分明的现代感面容著称。从以桐塑打底反复上涂,到将布料嵌入凹槽,再以细笔描绘面部、整理发型,一尊人偶需经过繁多的手工工序才能完成。至今仍作为女儿节人偶和端午节人偶而广受喜爱,1978年被指定为经济产业大臣指定传统工艺品。
高山茶筌(高山竹制茶筅)
Takayama Chasen
高山茶筌是奈良县生驹市高山町制作的茶道用竹制茶筅,为经济产业大臣指定传统工艺品。相传起源于室町时代,高山城主之子高山民部丞入道宗砌应茶道鼻祖村田珠光之请所创制。此后五百多年间,制法始终以一子相传的方式代代延续,如今生驹市高山町据称生产了日本国内流通茶筅的大部分,是全国屈指可数的茶筌产地。原料以淡竹为主,也使用黑竹、烟熏竹,从劈竹、削薄穗尖到用线编织的所有工序均由匠人手工完成。因流派与用途不同,形状与穗数各异,种类据称超过一百种,是兼具纤细之美与实用性、在茶道具中尤受重视的器具。
高冈佛坛
Takaoka Butsudan
高冈佛坛是在富山县高冈市制作的佛坛,是将当地高冈铜器、高冈漆器所孕育的金工与漆艺技术应用于佛坛制作的综合工艺。庆长年间已有指物师制作漆器家具的记录,据认为这正是佛坛制作的源流。至迟到幕末,佛坛制造已在当地形成产业,据说约1846年(弘化3年)制作的佛坛与现今高冈佛坛的样式已几乎相同。其特色在于木工、雕刻、涂师、莳绘、金具师分工制作:以银杏、罗汉柏等木材制成的木胎上施以立体感十足的木雕,精心打底后反复涂抹多层生漆,最后配以经煮染呈现红色调的手工厚重金具作为收尾。高冈铜器的雕金技术被认为对装饰工艺的发展起到了推动作用,2013年(平成25年)被指定为富山县指定传统工艺品。
鹿沼组子
Kanuma Kumiko
鹿沼组子是被誉为「木工之乡鹿沼」的栃木县鹿沼市的代表性木工细活。相传起源于因营造日光东照宫而从全国汇聚至此的木工匠人们留驻此地,用优质的日光杉等木材精美装饰隔扇格子,此技艺已传承约400年。将木曾桧、秋田杉、日光杉等木材精细加工,完全不使用钉子或金属配件,仅凭匠人手工组合,便能精细呈现麻叶纹、芝麻纹、龟甲纹等几何图案。传统上多用于书院隔扇、栏间、佛坛等建具,近年来也拓展至杯垫、花器、灯具等室内杂货,深受各年龄层喜爱。该技艺被指定为栃木县传统工艺品,同时也获认定为鹿沼市独有的「鹿沼品牌」,作为代表当地的工艺品持续对外推广。
小田原灯笼
Odawara Chochin
小田原灯笼是神奈川县小田原市传承的一种传统灯笼,相传由江户时代中期当地的灯笼匠人甚左卫门为翻越箱根的旅人而设计。与普通灯笼不同,其灯身骨架为一根独立的环状竹圈,因此折叠后灯身能完全收进上下盖内,可小巧到揣入怀中随身携带,是其最大特色。灯身所贴的竹篾被削成方形截面以增大粘贴面积,因此耐雨耐雾;上下盖则采用大雄山最乘寺的灵木制成,据信还能在旅途中辟邪护身。便携、耐用、辟邪这三大优点被宣传为“三得”,江户时代成为往来东海道的旅人熟知的全国性土特产。如今小田原市内仅有少数灯笼店坚守传统技法,并通过体验教室等方式传承这门技艺。
庄川旋木器(Shogawa Hikimono Kiji)
Shogawa Hikimono Kiji
庄川旋木器是以富山县砺波市庄川町为中心制作的木工制品,用车床旋削木材,制成托盘、钵、碗等木胎器物的传统工艺。相传起源于1866年(庆应2年),来自鱼津的木工师越后屋清次,因庄川流放木材业带来了丰富的木材资源,迁居到金屋(现砺波市庄川町)并开始从事车床旋削木器的工作。明治时期,青岛贮木场聚集了大量木材,周边建起众多制材厂和木工厂,发展成为木材集散重地。其特色在于沿木材横向纹理旋削的技法,能最大限度地展现木纹之美,且使用越久越添光泽与韵味。选用七叶树、榉树等国产木材,以职人自制的'唐伞刨'和薄刃刀等工具完成加工。1978年(昭和53年)被指定为经济产业大臣指定传统工艺品,如今庄川木工挽物会旗下的职人仍在传承这项技艺。
常陆狮子头
Hitachi Jishi
常陆狮子头是流传于茨城县石冈市的狮子头,不带犄角,以粗壮有力的眉毛与威武的表情为特征。石冈狮子舞的最早记录见于江户末期1854年(安政元年)的文书,最初据传是僧侣一边诵经一边巡街驱邪的'行道'仪式所用的狮子。近代以后,各町的狮子齐聚该地区最大的祭礼——常陆国总社宫例大祭(石冈祭),带动了狮子头制作的需求与技艺的精进。现代匠人制作时,以当地产桐木为坯,将耳、眉、眼、鼻、上下颚等部位分别雕刻后组装,再以本漆与纯金箔收尾。石冈市内设有传授狮子头雕刻技艺的教室与工坊,也可购买作为摆件的装饰狮子头,是全国范围内难得一见的'活态'乡土工艺。
雪村团扇
Sesson Uchiwa
雪村团扇是茨城县常陆太田市传承至今、被指定为茨城县乡土工艺品的团扇。相传室町时代云游至此的画僧雪村周继,将自己所绘水墨画的团扇分赠给当地民众,即为其发端。以当地产真竹劈成细篾为骨,交叉编入灯芯草,再裱糊常陆大宫市所产的坚韧和纸'西之内纸'制成。图案多取马、牵牛花、稻草人、水户八景等与雪村渊源深厚的山水花鸟画题材,相传水户藩第二代藩主德川光圀也曾喜爱使用。从伐竹到成品共计33道工序全部手工完成,因此年产量仅约2000把。自江户时代以来,200多年间一直由一家店铺以家业形式传承技艺,如今第四代传人是唯一的制作者。
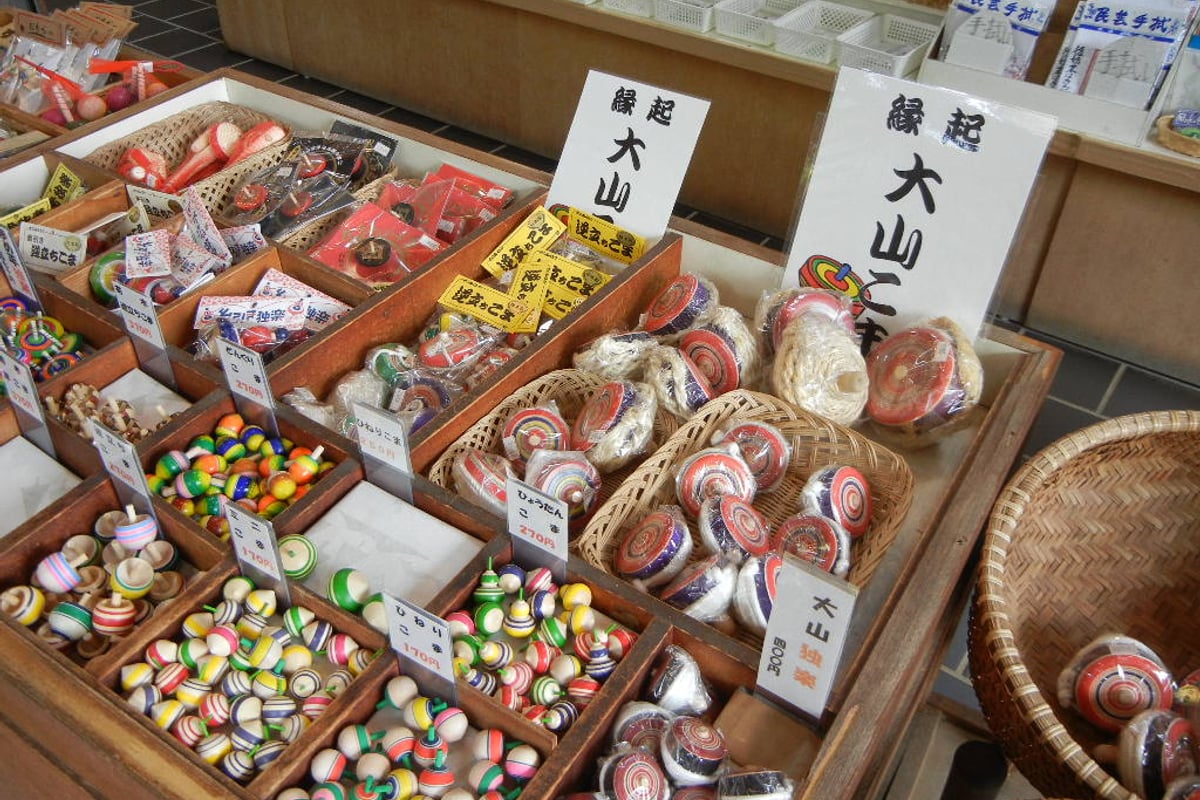
大山陀螺(大山こま)
Oyama Koma
大山陀螺是流传于神奈川县伊势原市大山山麓的木制陀螺,随着江户时代中期兴盛的'大山参拜'而发展为热门伴手礼。木工匠人用辘轳车削当地出产的梾木(水木),在素木胎上鲜艳地涂上朱、蓝、紫三色,旋转时形成绚丽花纹为其特色。粗长的轴心与浑圆厚实的造型,通过在轴心处嵌入另一种硬木的结构,即使作为互相碰撞的'打斗陀螺'使用也不易损坏,加之'转得好'寓意财运亨通、生意兴隆,长期以来被视为吉祥物而受到喜爱。参道沿线曾有众多木工匠人和陀螺店林立,'陀螺参道'之名即由此而来,但随着生活方式的变化,传承者逐渐减少,如今仅有参道上少数几家店铺守护着这一传统。2023年,'大山陀螺制作技术'被选定为国家应采取记录等措施的无形民俗文化财。
津轻系小芥子人偶(津軽系こけし)
Tsugaru-kei Kokeshi
津轻系小芥子人偶是流传于东北六县的11个传统小芥子人偶系统之一,主要产地为青森县黑石市的温汤温泉,并延伸至大鰐町一带。相传大正初期,温汤温泉的木地师盛秀太郎开始为泡汤客制作小芥子人偶,与大鰐町的长谷川辰雄共同奠定了这一系统的基础。相较其他系统成立时间较晚,因而孕育出不受师徒制度束缚的自由作风:以一整块木头削制头部与躯干的'作付'技法、裾部宽大鼓起的躯干造型,以及受津轻藩家纹牡丹纹样、阿伊努纹样与睡魔灯绘影响的图案,是其他产地所没有的独特设计。1988年,黑石市开设了津轻小芥子人偶馆,通过津轻系小芥子人偶工匠的制作演示与绘彩体验,至今仍在传承其技艺与魅力。
奈良一刀雕
Nara Ittobori
奈良一刀雕是用凿子豪放地雕刻桧木、连香树、樟木等木材,再以金箔和岩彩极尽绚丽装饰而成的木雕人偶。相传其起源可追溯至平安时代末期春日若宫御祭中,田乐法师装饰在花笠与岛台上的彩绘人偶。这一始于1136年的祭礼从未中断地延续至今,其造型也随之代代相传。与通常圆润的雕刻不同,奈良一刀雕的特征是运用平面与棱线所呈现的简洁而有力的造型,据说其根底在于作为供奉神明的人偶,不依赖细枝末节的雕琢,而力求表现事物本质的匠心。明治时代,这种木雕人偶先后被称为“一刀雕奈良人偶”“奈良一刀雕”,相传此名由春日大社首任宫司水谷川忠起所取,意指其造型仿佛倾注心魂、一刀两断雕刻而成。如今,雏人偶、五月人偶、生肖摆件等各类作品仍在奈良持续制作。
奈良团扇
Nara Uchiwa
奈良团扇是被视为日本历史最悠久的团扇之一的奈良市传统工艺品。相传其起源于奈良时代创建的春日大社神官所制作的「祢宜团扇」,江户时代前期,兴福寺的僧侣在中国传入的团扇基础上加以创意,完成了以鹿、藤等奈良风物为题材、施以镂空雕刻(透雕)纹样的独特样式。将女竹细细剖分而成的60〜90根扇骨上糊以和纸,再用雕刻刀将纹样部分镂空的「透雕」是其最大特色,骨数达一般团扇的3倍以上,因此弯曲柔韧,送出的风也格外柔和。从染纸、竹骨加工、底稿描绘、透雕到糊贴共计13道工序全部由手工完成,且不分工、由一家工房一贯制作,这一点也是其他产地团扇所不具备的特色。如今,奈良市内一家日本仅存的专卖店,已将这一技艺守护传承了170余年。
南部系小芥子
Nanbu-kei Kokeshi
南部系小芥子是发祥于岩手县花卷市的传统小芥子人偶,其原型是木匠师傅制作的玩具'木灵灵(キナキナ)'。头部与躯干分别用辘轳车削制而成,头部特意做成松动嵌套,因此头颈可以左右摇晃,这一结构在日本全国11个流派的传统小芥子中,仅见于南部系。最初只是不描绘表情与花纹的素木玩具,后来受鸣子系、远刈田系工匠的影响,逐渐开始描绘花纹,因此也被称为花卷小芥子。此外还以使用木质洁白坚硬、名为'小三原(青肤木)'的优质木材而闻名,如今仍以花卷市、盛冈市为中心由工匠手工制作。这种质朴而富有表情的姿态,作为东北风土孕育出的乡土玩具,至今仍深受人们喜爱。
二风谷伊塔(木雕托盘)
Nibutani Ita
二风谷伊塔是北海道沙流郡平取町二风谷地区自古流传的阿伊努族木雕托盘(伊塔)。工匠将桂木、胡桃木等北海道产木材耐心晾干数年后制成木板,再雕刻出漩涡纹样(莫柔诺卡)、荆棘纹样(阿伊乌希诺卡)、眼状纹样(希库诺卡)等阿伊努传统图案。填补纹样间隙的“拉姆拉姆诺卡(鳞状雕刻)”也是二风谷伊塔不可或缺的技法。相传这些纹样蕴含驱邪避灾之意。2013年3月8日,二风谷伊塔与二风谷阿图什一同被指定为北海道首个经济产业大臣指定传统工艺品。虽长期作为日常托盘使用,但纹样构成与雕刻深浅因工匠而异,是充分展现制作者个性的工艺品。如今仍以平取町二风谷为中心,由当地工匠与工坊传承这项技艺。
日光雕
Nikko-bori
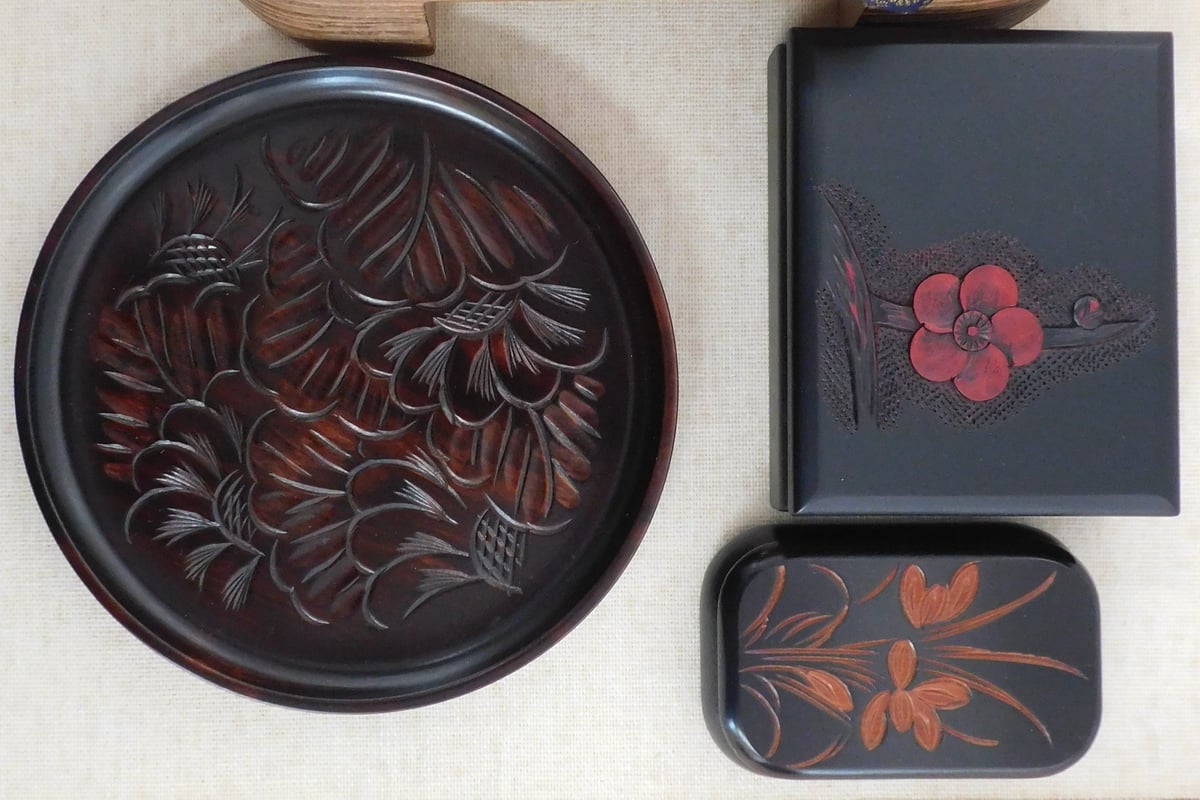
日光雕是栃木县日光市传承至今的传统木雕工艺,相传起源于江户幕府第三代将军德川家光重建日光东照宫(1634〜1636年)之际,从全国召集而来的名匠们在工余闲暇间所作的余艺。其最大特色在于名为「刮刀」或「日光三角刀」的独特雕刻刀,这原本是修复东照宫时用来刮除旧漆的工具。将刀尖弯折向内拉刻而形成的流畅曲线,是日光雕特有的表现手法,图案以牡丹、菊花、梅花、樱花等植物纹样为主,深受东照宫雕刻的影响。雕好的木坯经反复上漆而成,长期以来作为托盘、茶托、小抽屉等生活用具深受喜爱。如今日光市内的工坊与体验设施仍可让游客亲手用刮刀雕刻手镜或点心盘。
日立竹人偶
Hitachi Take Ningyo
日立竹人偶是继承福井县传统工艺'越前竹人偶'技艺的竹人偶匠人,在茨城县日立市大御鹿町开设的工坊制作的竹编人偶。据称是全国仅存约3家越前系竹人偶传人之一,由竹人偶师柴田重光在福井学成技艺后,于1972年在日立开设工坊,即为其发端。竹材需选用树龄3年的竹子采伐后再静置3年方可使用,从伐竹到成品耗时长达6年。真竹、晒白竹、芝麻竹、黑竹、纹竹、虎竹等根据用途分别选用不同竹材,制作以能剧、歌舞伎、乡土艺能为题材的人偶。造型充分保留竹材本身的质感是其特色,随着时间推移逐渐变为琥珀色的竹材色泽也别具韵味,是茨城县具代表性的竹工艺品之一。
箱根拼木细工
Hakone Yosegi Zaiku
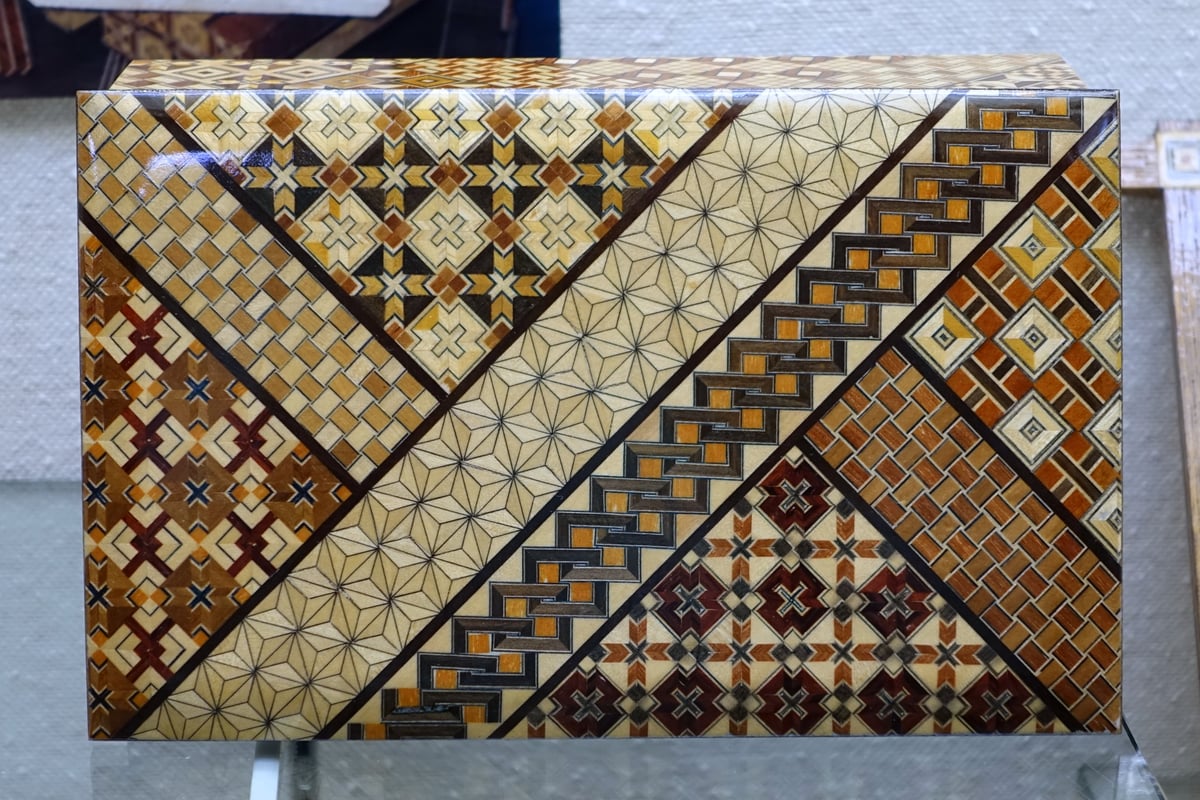
箱根拼木细工是神奈川县箱根町的传统木工技艺,直接利用天然木材本身的色泽与木纹差异拼接出几何图案,不进行染色。相传江户时代后期,畑宿的石川仁兵卫注意到箱根山中树种丰富,便将色泽和木纹各异的木片拼合制成托盘和盒子,由此发端。明治时代融入了静冈一带传入的拼木技法,图案变得更加精细复杂。装有机关的「秘密箱」作为东海道旅人和温泉游客钟爱的伴手礼广受欢迎,至今仍是箱根特产的代表。1984年被指定为国家传统工艺品,发祥地畑宿至今仍聚集着不少工坊与资料馆。
八幡马
Yawata-uma
八幡马是以青森县八户市为中心的南部地区流传的木雕马乡土玩具,与福岛县的三春驹、宫城县的木下驹并称为'日本三驹'之一。南部地区曾是名马'南部马'的产地,相传起源于在八户市八幡的栉引八幡宫例行大祭上,向前来参拜的信众出售的木雕马纪念品,因地名'八幡'而得名八幡马。台座上朴素的马身施以红、蓝等鲜艳花纹的造型,据说是模仿了昔日装点农村迎亲队伍的盛装马。明治时代以后,其角色从玩具扩展为喜庆场合的纪念品,如今作为结婚、新居落成、生育等场合的礼品而深受喜爱。平成8年(1996年)3月被指定为青森县传统工艺品,从选材到彩绘、植鬃,全部由匠人手工制作的技艺一直传承至今。
富山木象嵌
Toyama Mokuzogan
富山木象嵌是富山市发祥的一种木工技法,将色泽、木纹各异的天然木材用线锯锼刻后镶嵌,在一块木板上表现出图案与花纹。相传明治40年(1907年),富山出身的中岛杢堂拜入神奈川县小田原的木象嵌名家白川洗石门下,学习使用线锯机械的近代镶嵌技术,并将其带回富山,由此开创先河。中岛杢堂于1964年(昭和39年)被指定为富山县无形文化财产,确立了扎根富山风土的独特风格。与将三角形、四方形等简单木片拼合而成的拼木细工不同,富山木象嵌的最大特色在于沿着底板上描绘的图案,用线锯精细地锼刻出形状,再嵌入同形的花纹木料,从而表现出绘画般的图案。除画框、桌子等传统制品外,近年来也在推进茶具、照明等新型产品的开发。后继者们的努力获得认可,2013年(平成25年)被指定为富山县指定传统工艺品。
木通蔓编
Akebi-tsuru Zaiku
木通蔓编是津轻地区的编织工艺,起源于江户时代末期,以岩木山山麓的岳温泉一带自生的木通藤蔓编制炭笼、手提篮,作为温泉游客的伴手礼而兴起。以八甲田山、十和田湖周边及岩木山一带采集的木通藤蔓,以及山葡萄的树皮为原料,从选材、阴干、浸水到编织,全部工序均由匠人手工完成。其特色在于结实精巧的编纹与天然光泽,越使用越有光泽、越贴合手感是其魅力所在。明治时代以后曾在国内外展览会上展出,评价日益提高,平成8年(1996年)3月被指定为青森县传统工艺品。如今仍以弘前市为中心,制作着善用山野天然材料质感的手提篮、竹篓、托盘等制品。
木雕熊(木彫り熊)
Kibori-guma (Wood-carved Bear)
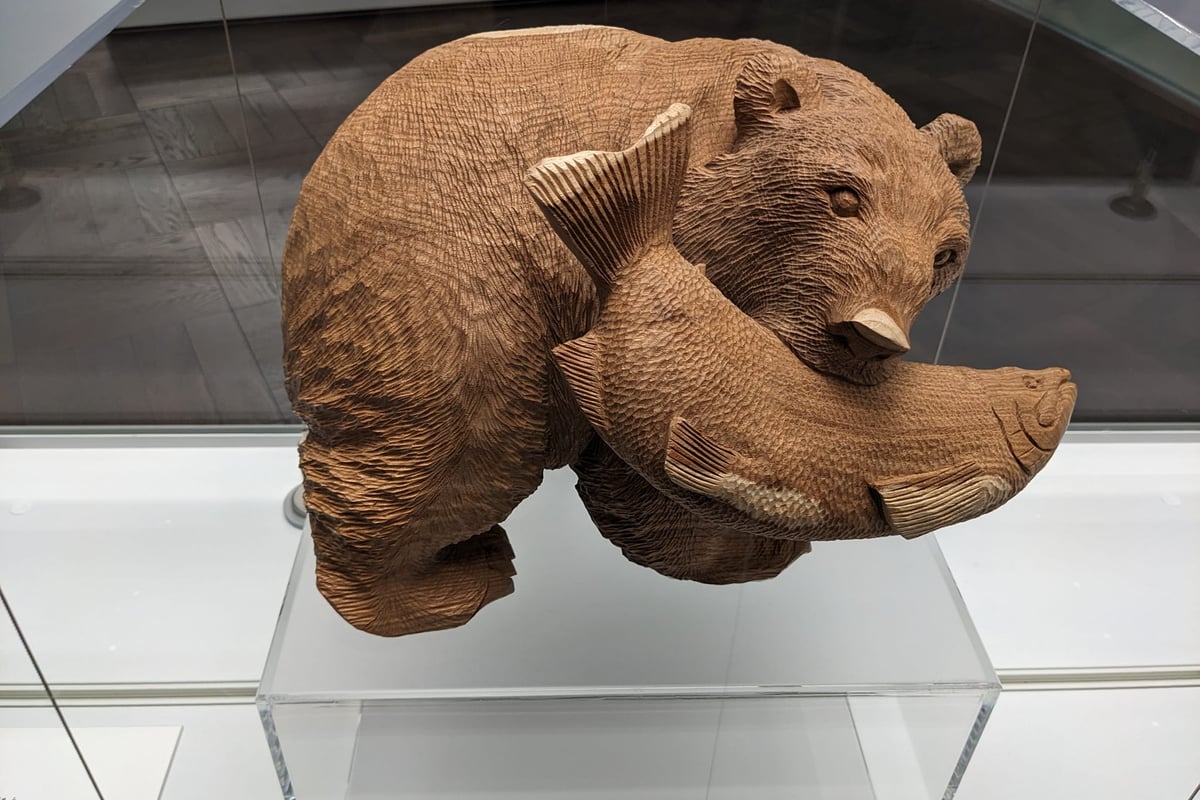
木雕熊是作为北海道代表性木雕工艺品而广为人知的熊形木雕像。相传其发祥地为渡岛半岛的八云町。尾张德川家第19代当主德川义亲在1921〜1922年考察欧洲期间途经瑞士,看到当地木雕熊等民艺品后将其带回日本,并鼓励在自己经营的八云农场务农的当地农民将木雕作为冬季副业来制作,由此拉开序幕。据传北海道第一件木雕熊作品出自参照该样品雕刻的酪农家伊藤政雄之手,并于1924年在八云农村美术工艺品评比会上展出。在八云,日本画家十仓金之确立了细腻的“毛雕”技法,柴崎重行则确立了刚劲有力的“面雕(劈雕)”技法,两种表现方式得以发展。另一方面,旭川约在1926年因阿伊努猎熊人松井梅太郎根据亲身经历雕刻而形成独自的流派,发展为以面状抽象造型为特色的“旭川流”。如今作为北海道特产的经典代表广为全国所知。
乌城雕
Ujo-bori
乌城雕是以冈山城别称“乌城”命名的冈山市木雕漆器。创始人为木口九峰(本名木口房四郎,1895〜1969年),因业余雕刻茶道具等而醉心于木雕,1927年(昭和2年)将自己的作品命名为“乌城雕”。在榉木、橡木、桂木、桐木等整块木板上,浮雕出蔬果、花草、古瓦纹样等图案,再以生漆反复涂抹、以布擦拭的“擦漆”工艺完成,通常需反复13〜24次。其特色在于愈用愈能增添光泽与韵味。这项技艺原本并非以营利为目的,而是作为为残障人士创造就业机会的社会事业而构想出来的,1953年成立了财团法人乌城雕协会。1930年与1946年两度将乌城雕香盘、茶入献给昭和天皇。历经90余年的历史,如今仍作为冈山市的特产工艺品传承至今。
结城桐木衣柜
Yuki Paulownia Chest
结城桐木衣柜是茨城县结城市制作的桐木衣柜,据传起源可追溯至室町时代末期,当时领主结城家使用榉木制作御殿家具中的衣柜。由于结城家在领地内种植桐树,通气性好、不易燃烧的桐材特性被认为适合收纳衣物,江户时代后期以后桐木衣柜制作逐渐普及。桐材具有湿度高时膨胀密闭、干燥时收缩通风的特性,作为保护和服与贵重物品免受霉变虫蛀的收纳家具而备受珍视。1958年(昭和33年)被指定为茨城县特产,结城市至今仍是全国八大产地之一。民间还流传着女儿出生时种下桐树、出嫁时便可制成衣柜的说法,使其也作为婚礼嫁妆家具而广受喜爱。
鸟越竹编
Torigoe Takezaiku
鸟越竹编是流传于岩手县二户郡一户町鸟越地区的竹编工艺。以自生于县北山地、细而柔韧的一种笹竹'南部铃竹'为原料,采用无论从内侧还是外侧看都同样美观的'合编'技法编织而成,是其一大特色。相传起源可追溯至平安时代,当地流传着一则传说:曾在鸟越停留的慈觉大师受观音启示,将竹编技艺传授给当地村民。长期以来,竹篮、笸箩等日用器具一直深受喜爱,但近年来由于原料铃竹大量枯死,从业者与产量均有所减少,'鸟越竹编 守护产地会'正致力于培养继承人及推广产地。